Industrie nieuws
Aandrukrol van de pelletmolen: materialen, vrije ruimte en timing van vervanging
De exploitant van een ring-die-pelletlijn van 350 kW ziet de productie gedurende zes weken stijgend van 12 ton/uur naar 9,6 ton/uur. De matrijs is schoon, de conditioneringstemperatuur is stabiel en de motorbelasting is normaal. De fout zit aan de walkant: alles droog aandrukrollen van de pelletmolen hebben vlakke plekken en de compressiespleet is veranderlijk in een slipzone. Deze riekt onverwachts een groot deel van de onverwachte productieverliezen in diervoederfabrieken.
Een aandrukrol voor een pelletmolen is een slijtageonderdeel met een meetbare werking, en de keuze hiervoor is geen algemene bestelling van onderdelen. De voedingsformule, het schaalprofiel, het schaalmateriaal en de montagespeling veranderen de waarheid van de rol met een factor twee of meer. Anhui Jindingsheng Machinery Co., Ltd. bouwt rolschalen, drukrolsamenstellen, excentrische assen en interne componenten voor pelletmolens, en de minimale beperkingen die de ingenieurs het vaakst zien terugkomen in onderhoudsbudgetten.
Wat een drukrol van een pelletmolen doet tijdens compressie
Een drukrol van de pelletmolen zet de wrijving van de matrijs om in radiale compressie, waardoor de geconditioneerde brij door de matrijsgaten wordt gedrukt. Ringmatrijsmachines hebben twee van drie rollen op vaste excentrische assen, en elke doorgang door de kniep een lokale druk van bijna 300-500 MPa. Bij oppervlaktesnelheden van ongeveer 5-7 m/s verdicht de druk voer, hout van kunstmest tot pellets.
De wals wordt voortdurend aangevallen door slijtage en vermoeidheid. Minerale korrels scoren op het gezicht, en een omgekeerde cyclische belasting pelt het oppervlak af. Een voerformule die slechts 2-3% zand of silica bevat, kan de aanwezigheid van de schelpen met meer dan de helft verkorten. Daarom komt de materiaalkeuze vóór elke andere onderhoudsactie.
Voordat u het rolgedeelte de schuld geeft, moet u drie bedrijfstijden bevestigen:
- Speling: een opening groter dan 0,3 mm veroorzaakt glijcontact en warmteontwikkeling.
- Volledig contact: schaaldiameterverschillen van meer dan 1 mm over de breedte veranderende het drukprofiel.
- Lagerzittingen: het excentrisch spellen van het rollager ontstaat op de schaalrand.
Drie kledingpatronen die problemen met de drukrollen van de pelletmolen blootleggen
Elk patroon op de behuizing van een drukrol wijst op een specifieke oorzaak. Door het patroon correct te lezen, weet een onderhoudsteam welk materiaal het volgende moet bestellen en welke opslag het eerst moet worden verwijderd.
| Patroon | Visueel teken | Oorzaak | Typische oplossing |
| Schurende punten | Fijne parallelle groeven in de walsrichting | Zand, silica of gerecyclede fijne deeltjes in de puree | Ga naar GCr15/100Cr6, hardheid boven 58 HRC |
| Platte vlekken | Gepolijste facetten van de schaalcurve afvlakken | Vrije ruimte te krap of schaal te zacht voor de lading | Speling opnieuw instellen op 0,1-0,3 mm; overweeg 40Cr |
| Afbrokkelen | Kleine putjes die uitgroeien tot kraters | Vermoeidheidscycli, oppervlaktehardheid groter en kernondersteuning | Gebruik gecarbureerd 20CrMnTi voor een sterker kast-kernsysteem |
| Rand chippen | Gebroken randen aan de hoeken van de schaal | Lagerspeling of verkeerde uitlijning van de rollenset | Inspecteer eerst de excentrische as en lagerzittingen |
Afbrokkelen is het falen dat volgt op een hardheidsupgrade. Een molen die van 40Cr naar GCr15 gaat zonder de toestand van de lagers te controleren, ziet soms binnen enkele weken verschijnen: een zeer harde schaal zonder kernondersteuning kan geen schokkende absorberen. Gecarbureerd 20CrMnTi bestaat precies voor de combinatie van slijtage en impact.
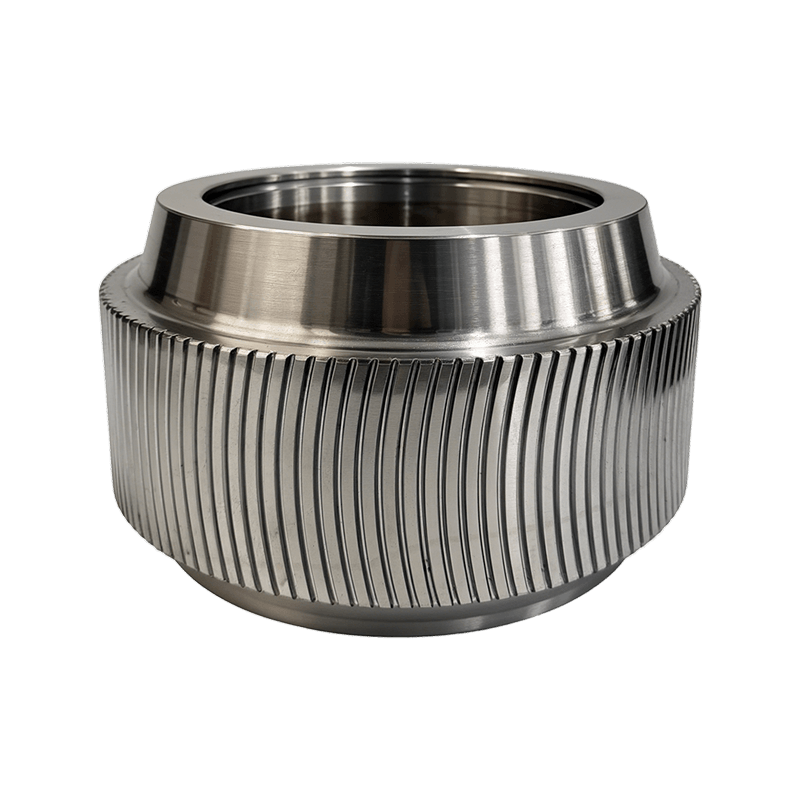
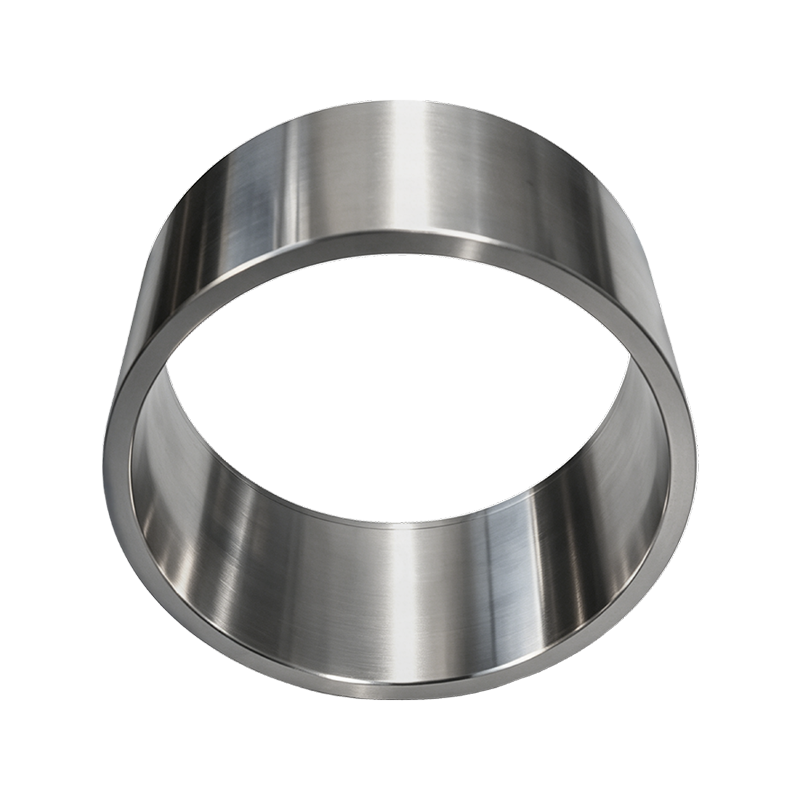
 GCr15/100Cr6-gelagerde stalen pelletschaal voor toepassingen met hoge slijtage Deze rolschaal maakt gebruik van chroomhoudend staal met een hoog koolstofgehalte voor maximale oppervlaktehardheid, waardoor het een goede keuze is wanneer de slijtage groter is dan de impact in bekende pelletiseeromstandigheden. Bekijk Product →
Materialen van de drukrolschaal: hardheid versus taaiheid
De indeling van de schaal is een verdeelde oppervlaktehardheid en kerntaaiheid. Doorgehard GCr15/100Cr6 is het beste bestand tegen slijtage, gecarbureerd 20CrMnTi is het beste compromis voor schokbelaste molens, en 40Cr blijft de standaard voor algemene voedingstoepassingen.
| Staalkwaliteit | Oppervlaktehardheid | Relatief leven | Beste pasvorm |
| 45 #koolstofstaal | 45-52 HRC | 1,0x | Goedkope vervanging, niet-schurende puree |
| 40Cr gelegeerd staal | 52-56 HRC | 1,4x | Algemene veevoerfabrieken, maïs-sojarantsoenen |
| 60Si2Mn verenstaal | 45-50 HRC | 1,2x | Slagzwaar werk, sterk wisselende belastingen |
| 20CrMnTi gecarbureerd | 58-62 HRC | 1,8x | Schuurtoevoer met schokbelastingen |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Schone maar schurende rantsoenen |
Levensindexen zijn relatieve vergelijkingen op de werkvloer onder conventionele voorwaarden voor goedkeuring en formules; het zijn geen waarschijnlijke vertalingen.
Houtpelletlijnen veranderen de gespeeld. Zaagsel bevat silica uit schors en veldgrit, dus veel exploitanten van houtpellets kiezen voor 20CrMnTi- of GCr15-oppervlakken, zelfs als de matrijs zelfs groot is als een toevoermatrijs.
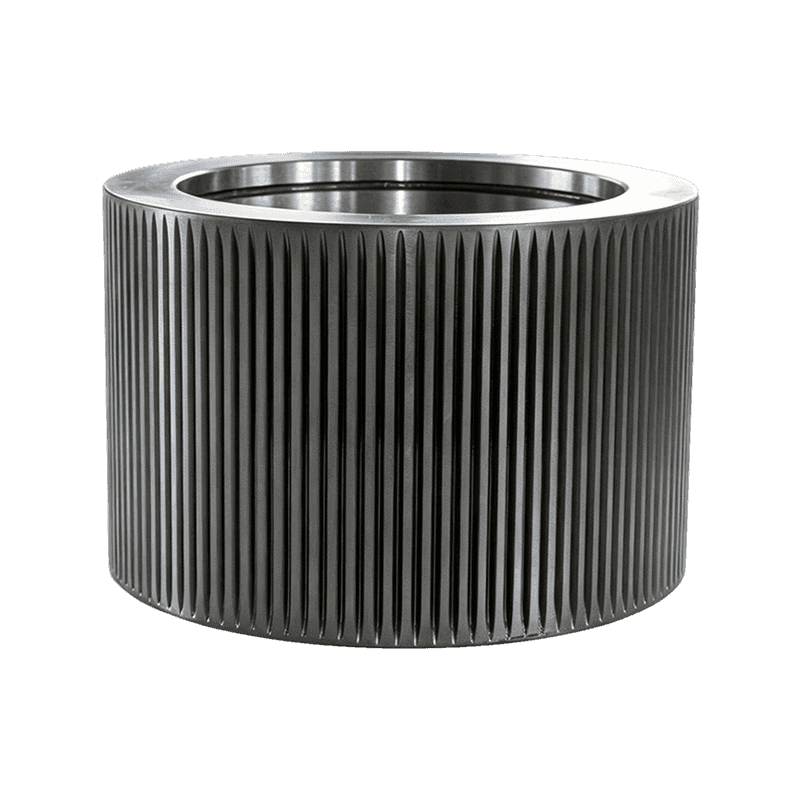
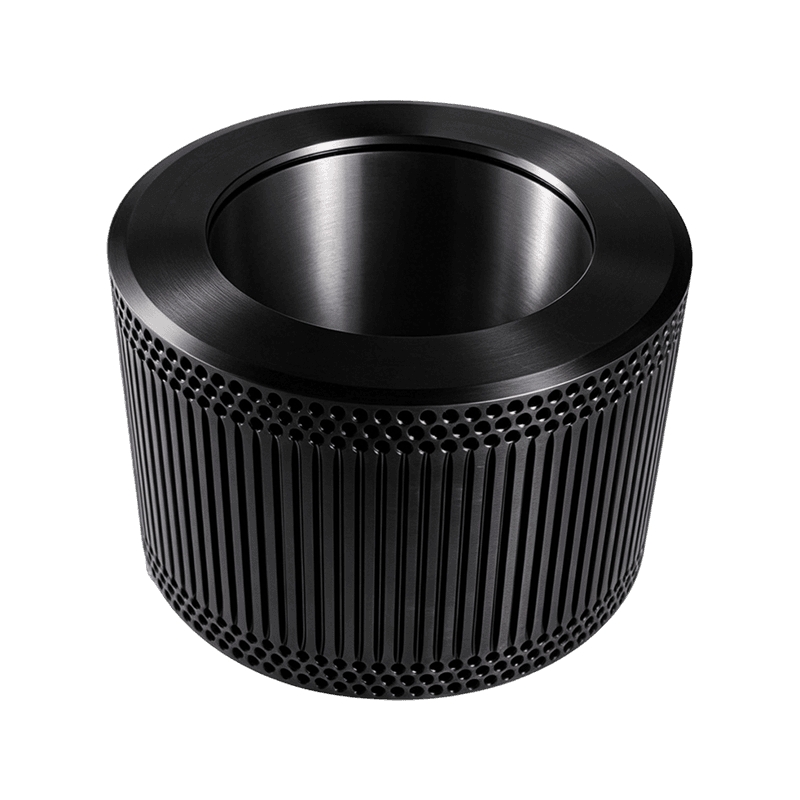
 Pelletrolschaal van 40Cr gelegeerd staal met meerdere tandprofielen Een gebruikelijke, kosteneffectieve rolmantel verkrijgbaar in rechte, spiraalvormige, boog- of patronen, geschikt voor biomassa- en toevoerlijnen die betrouwbare prestaties bij algemeen gebruik identiek. Bekijk Product →
Het aangepaste van het Roller Shell-profiel op de grondstof
Het schaalprofiel bepaalt hoe de puree in de kniep wordt getrokken. Recht gegolfde rolschalen grip vezelige puree, een ingedeukt oppervlak wordt zacht samengedrukt, en een gebogen tandschaal verbetering de biet op fijne, melige ingrediënten. Er is geen universeel beste profiel, alleen een combinatiebeslissing tussen roloppervlak en matrijsspecificatie.
- Golfprofiel: het beste voor volumineuze, vezelige materialen zoals stro en hooi; verbetering van de materiaalopname.
- Gedeukt profiel: lagere compressieschok, geschikt voor vette en hittegevoelige voerformules.
- Gebogen tandprofiel: veilige grip met minder slip, goed voor fijngemalen puree en hout.
- Gesloten schalen beschermende de walzijden bij schurende belasting; open-end schelpen reinigen sneller en geschikt voor zachte formules.
Controleer de schaalbreedte en conische pasvorm aan de hand van de originele montagetekening voordat u bestelt. Een rol die de matrijs niet over de volle breedte krachtig, onmogelijk een drukstreep, waardoor matrijsslijtage in een kleine band ontstaat.
Instellingen voor rolspeling en het onderhoudsschema
De afstand tussen de wals en de matrijs wordt ingesteld terwijl de vrije stilstaat: de wals moet de matrijs over de volledige breedte raken en vervolgens 0,1-0,3 mm achteruitgaan. Meer speling veroorzaakt slip, en minder speling maakt de rol plat en overbelast de matrijs.
Dagelijks opstart
Draai de matrijs met de hand, luister naar metaalcontact en controleer het rolvlak na de eerste minuten belasting.
Elke 200 uur
Maak kennis met de schaaldiameter aan beide randen en in het midden; registreer vlakke plekken in millimeters.
Elke 300-500 uur
Controleer de lagerspeling en de staat van de excentrische voordat u nieuwe schalen monteert.
Elke 600-800 uur
Roteer of vervangbare schelpen op basis van de gemeten slijtagetrend, niet op basis van een kalenderschatting.
Dit schema is een praktisch minimum voor een voerfabriek die in twee ploegen draait. In een fabriek met een capaciteit van 12 ton per uur kost de inspectie van rollen een paar uur arbeid; een ongeplande opslag kost een matrijsvervanging en een uitvaltijd van vijf cijfers.
Wanneer een drukrolsamenstel van een pelletmolen de snellere vervanging is
Het vervangen van alleen de schaal is op papier goedkoper, maar een compleet drukrolsamenstel is vaak de rationele keuze wanneer lagers, afdichtingen en aszittingen ook bijna het einde van hun constructie hebben. Het arbeidsverschil is groot, omdat bij het wisselende van een assemblage het afdrukken van de oude schaal en het aandrukken van een nieuwe assemblage wordt.
Alleen casco-vervanging
- Lagere componentkosten
- 4-6 uur afbreken en perswerk
- Tweede demontagerisico als lagers versleten zijn
Compleet drukrolsamenstel
- Hogere componentkosten
- 1-2 uur wisselwerk
- Eén onderhoudsvenster met een bekende eindstatus
Een 24/7 lijn maakt doorgaans de montagekeuze. De extra componentkosten zijn kleiner dan de waarde van het eerste uur daardoor downtime.
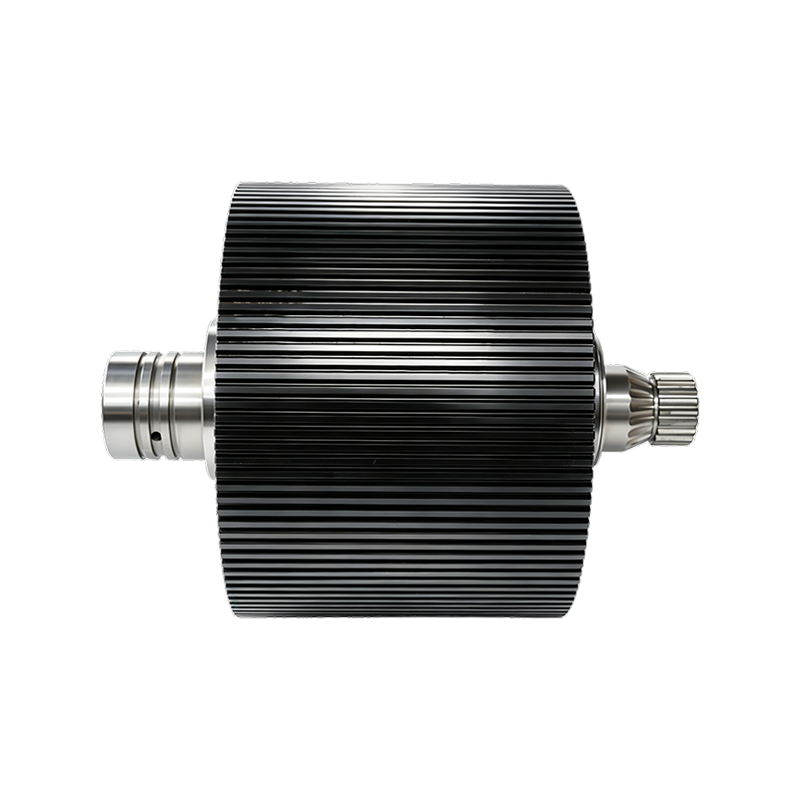
 Complete pelletmolenrolbehuizing met lagers en as Deze assemblagebundelt de rolmantel, lagers, als een afdichtingssysteem in één eenheid, waardoor vervanging wordt vereenvoudigd en de stilstandtijd voor continue pelletproductie wordt verminderd. Bekijk Product →
Veelgestelde vragen over de drukrol van de pelletmolen
Dit zijn de vragen die onderhoudskopers het vaakst stellen bij het bestellen van aandrukrolonderdelen voor de pelletmolen.
Hoe vaak moet een aandrukrol van een pelletmolen vervangen worden?
In de voerdienst gaat een correcte passende schaal ongeveer 1.000-2.400 uur mee. Houten lijnen met schurende schors lopen naar het onderste uiteinde, schone maïs-sojarantsoenen naar het maximale uiteindelijk. Inspecteer bij elke voorkomende stop en vervang wanneer de schaal 1,5-2 mm in diameter verloren heeft van spatputjes.
Wat is de juiste speling tussen de rollen en de matrijs op een drukrol van een pelletmolen?
Stel de rol zo in dat deze matrijs nauwelijks functioneert, en ga dan 0,1-0,3 mm achteruit. Controleer de contactmarkering over de volledige schaalbreedte terwijl de matrijs stilstaat. Een losse rol glijdt weg en wordt warm; een strakke rol, platte plekken en scheuren.
Kan een versleten drukrolbehuizing van een pelletmolen een hardface krijgen en opnieuw worden gebruikt?
Het hardoplassen van grote platte matrijsrollen is af en toe praktisch, maar op ringmatrijsschalen loont het zelden. Laswarmte vervormt het schaalprofiel en de dikte van de overlay kan niet de tolerantie van 0,1 mm aanhouden die nodig is voor een regelmatige druk. Een nieuwe 40Cr- of 20CrMnTi-behuizing kost minder dan herbewerking en uitvaltijd.
Welke hardheid moet een aandrukrolmantel voor voederpellets hebben in vergelijking met houtpellets?
Voerbrij is olieachtig, maar minder schurend dan hout. De meeste voerrantsoenen functioneren goed bij 52-56 HRC in 40Cr. Houtpellets, de schors en het grit bevatten de rijk aan silica, geven de voorkeur aan 58-62 HRC-oppervlakken vanaf 20CrMnTi of GCr15/100Cr6. Onder de 45 HRC beperkt de in beide toepassingen scherp.
Neem contact op
Volg ons
Snelle koppelingen
Neem contact met ons op
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, industriële concentratiezone Qiucun Town, Guangde City, Xuancheng City, provincie Anhui