-
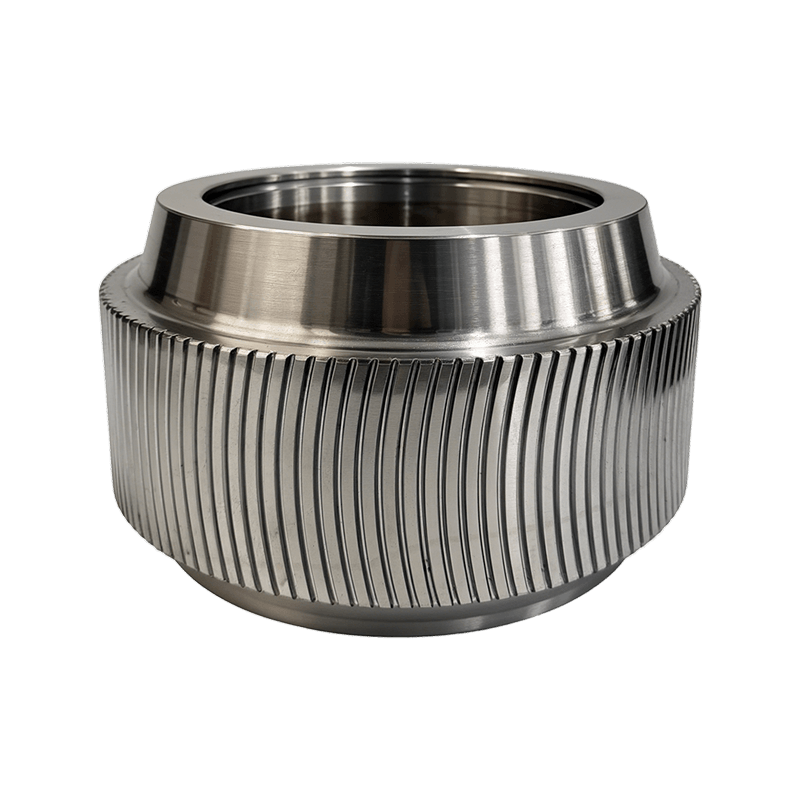 Productoverzicht De Arc Tooth Roller Shell is een belangrijk onderdeel van de ringmatrijs...Details bekijken
-
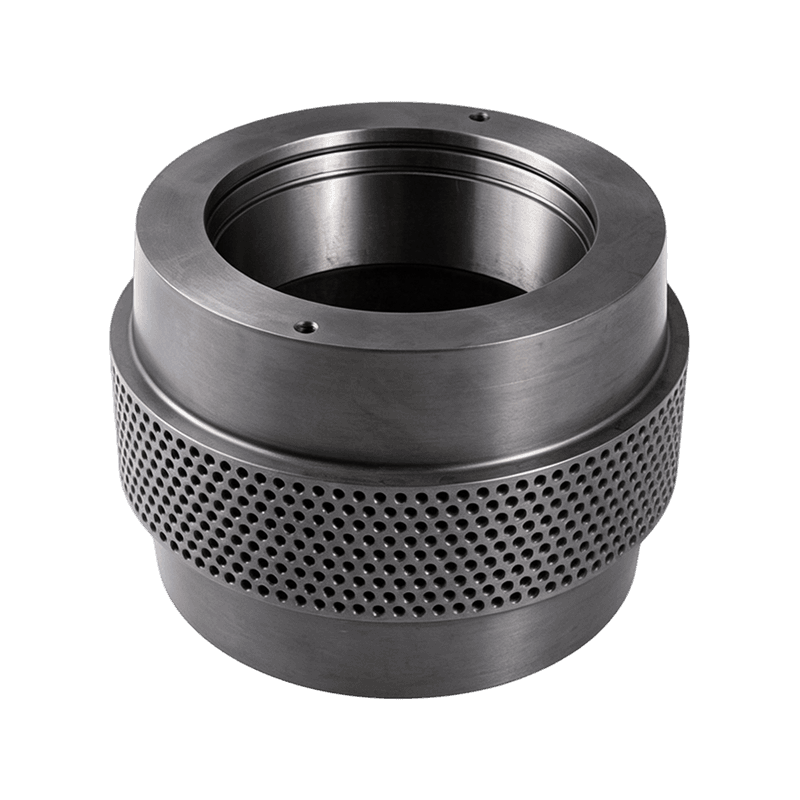
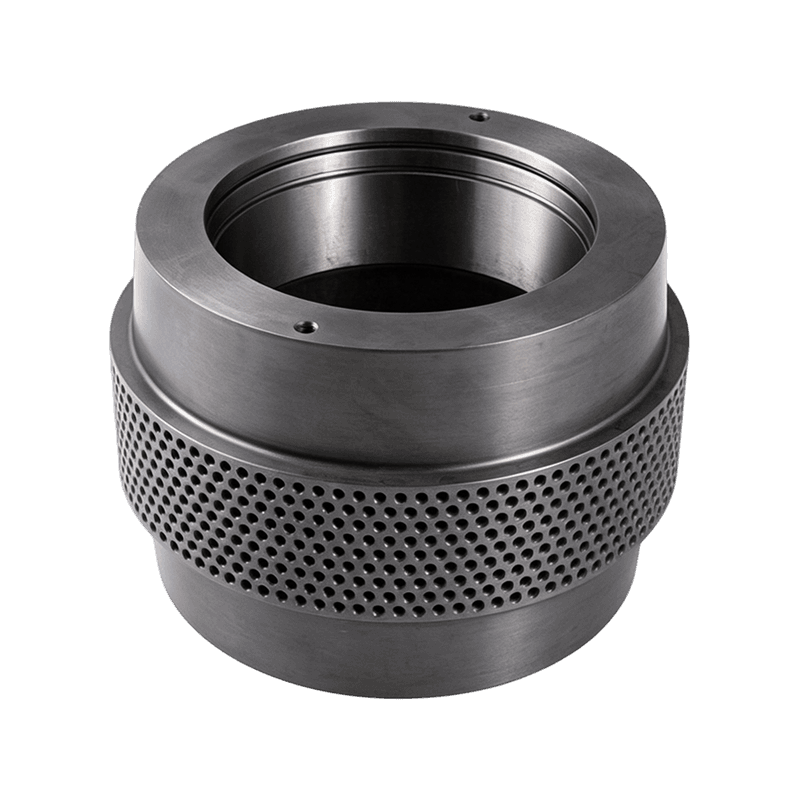 Productoverzicht Een zeer sterke, slijtvaste drukrolcomponent vervaardigd uit 20CrMnTi-ge...Details bekijken
-
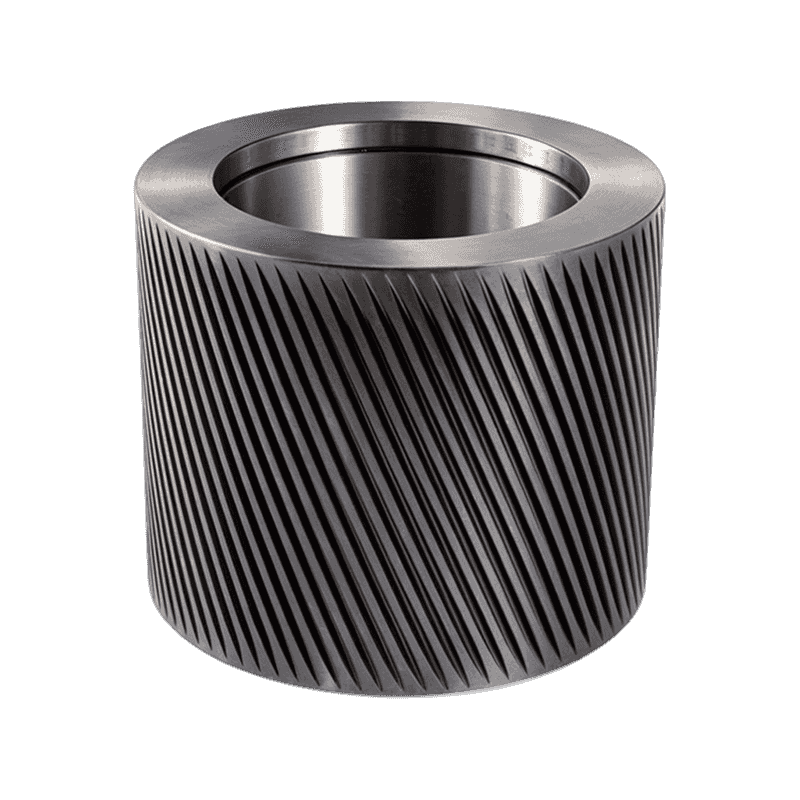
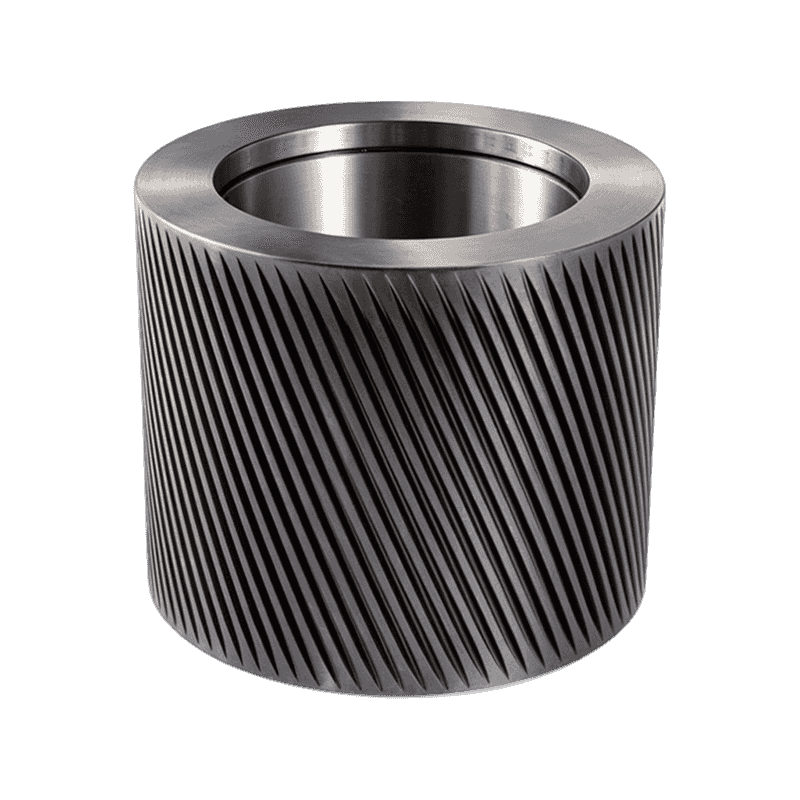 Productoverzicht Gespecialiseerde hoogwaardige rollen vervaardigd uit GCr15 of 100Cr6 lag...Details bekijken
-
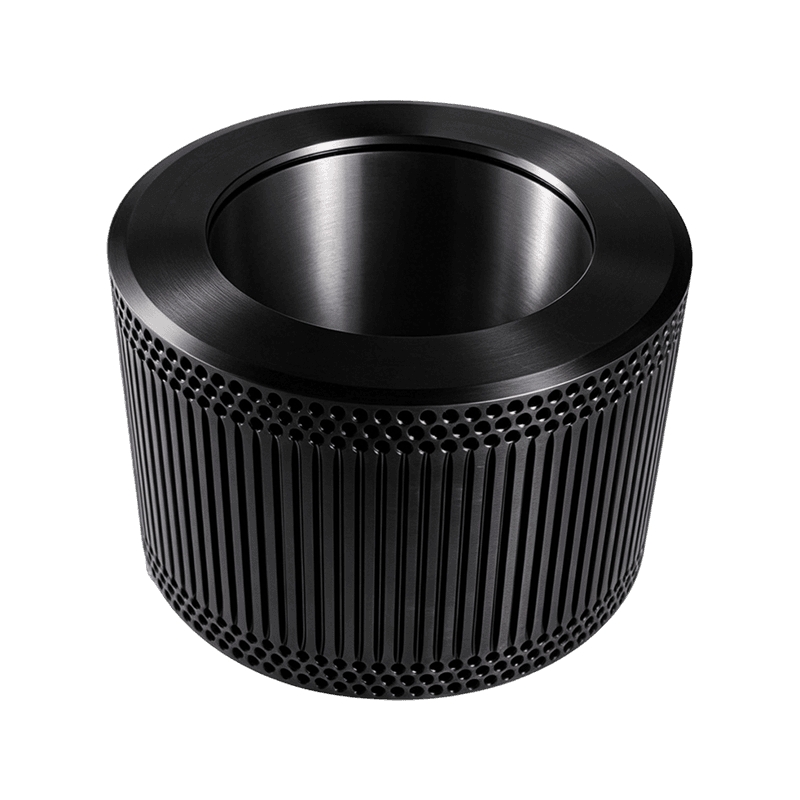
 Productoverzicht Een veerkrachtige drukrolschaal gemaakt van 60Si2Mn verenstaal, ontworpe...Details bekijken
-
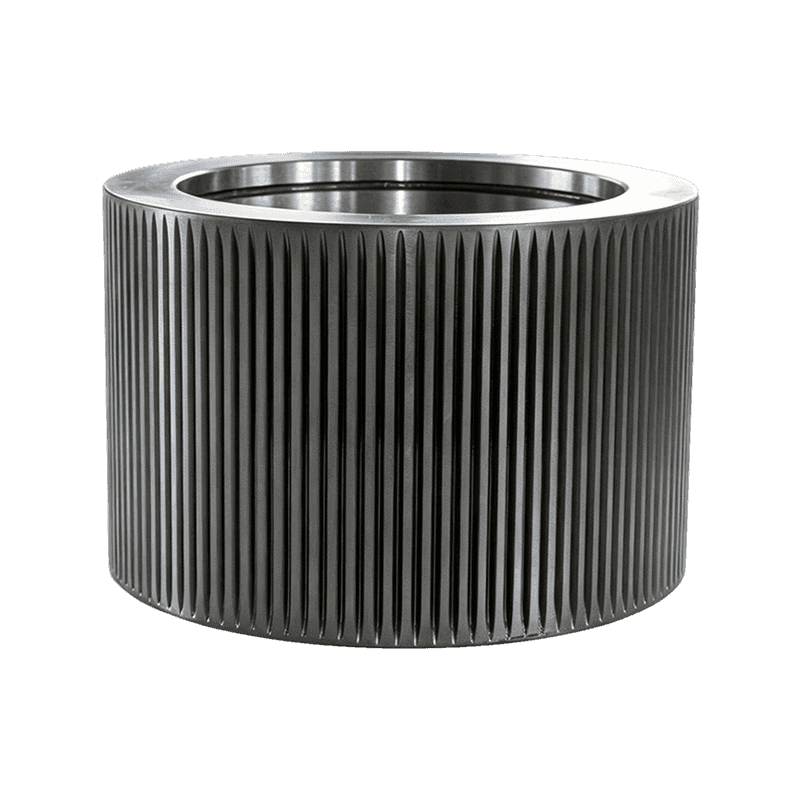
 Productoverzicht Een veelgebruikte en veelzijdige aandrukrol van gelegeerd staal, die die...Details bekijken
-
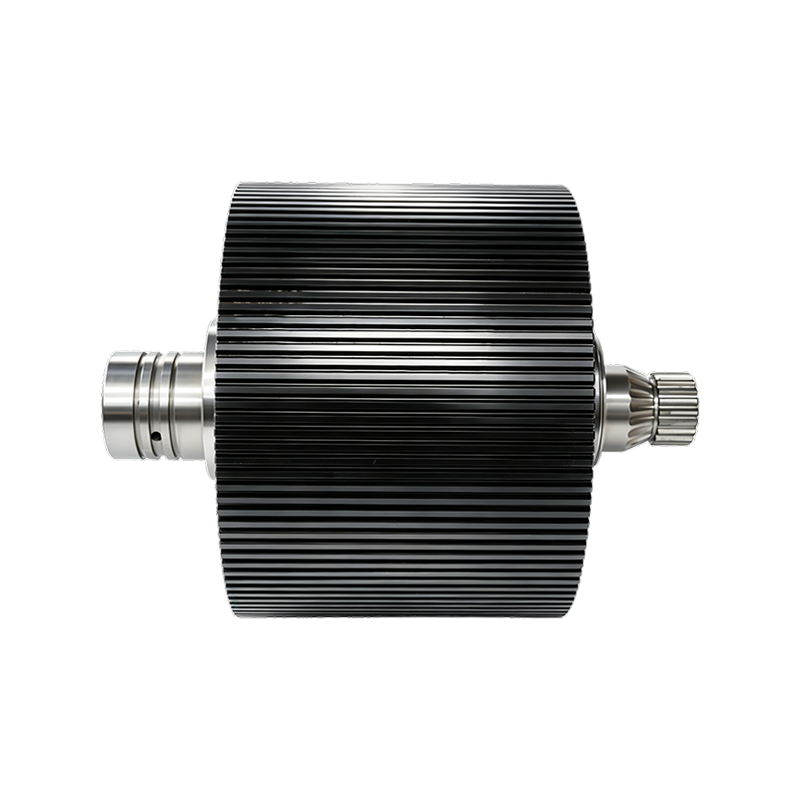
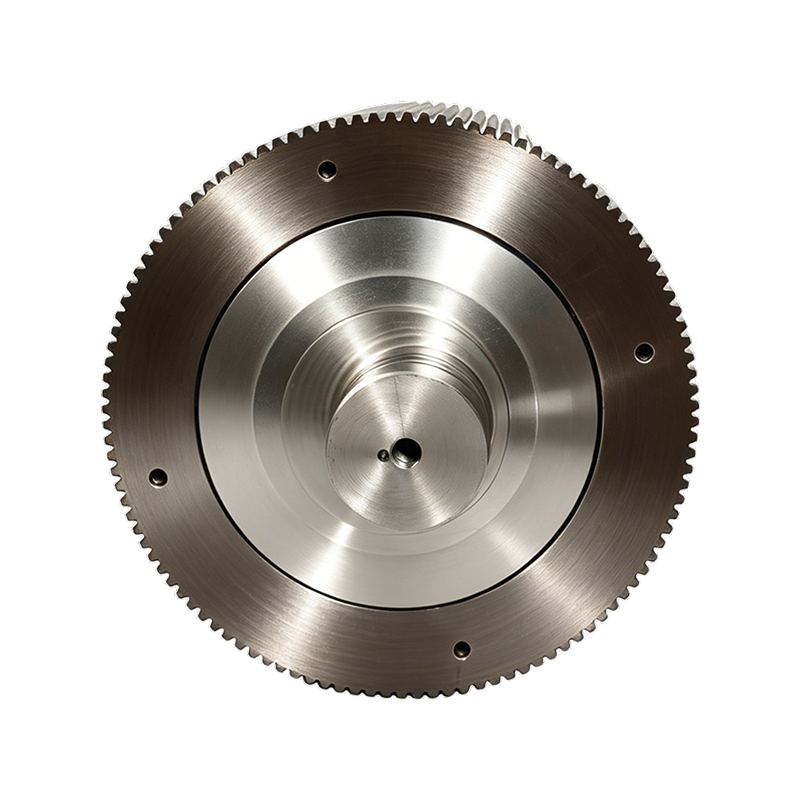
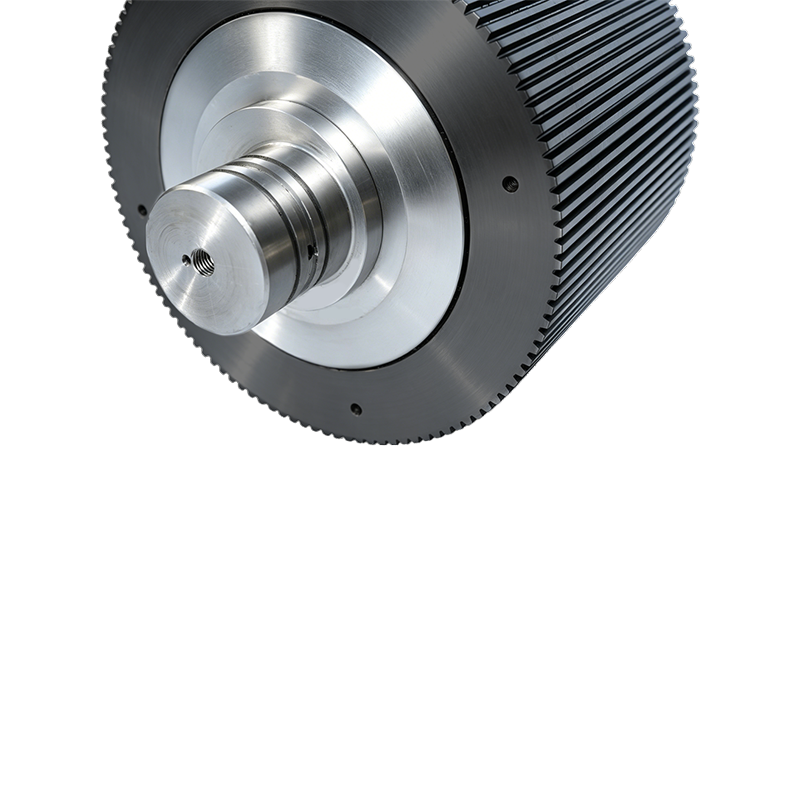
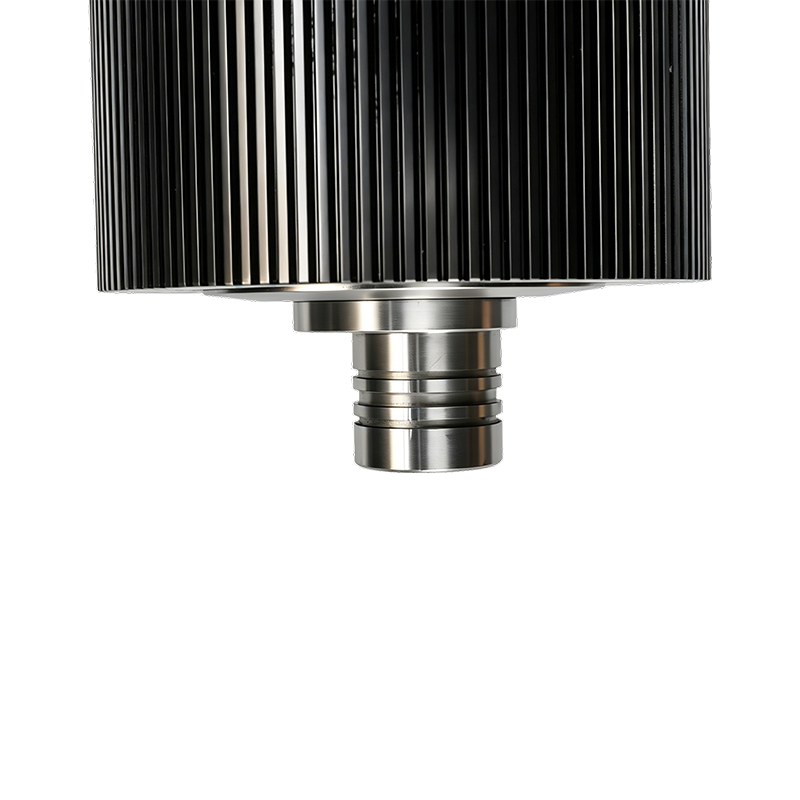
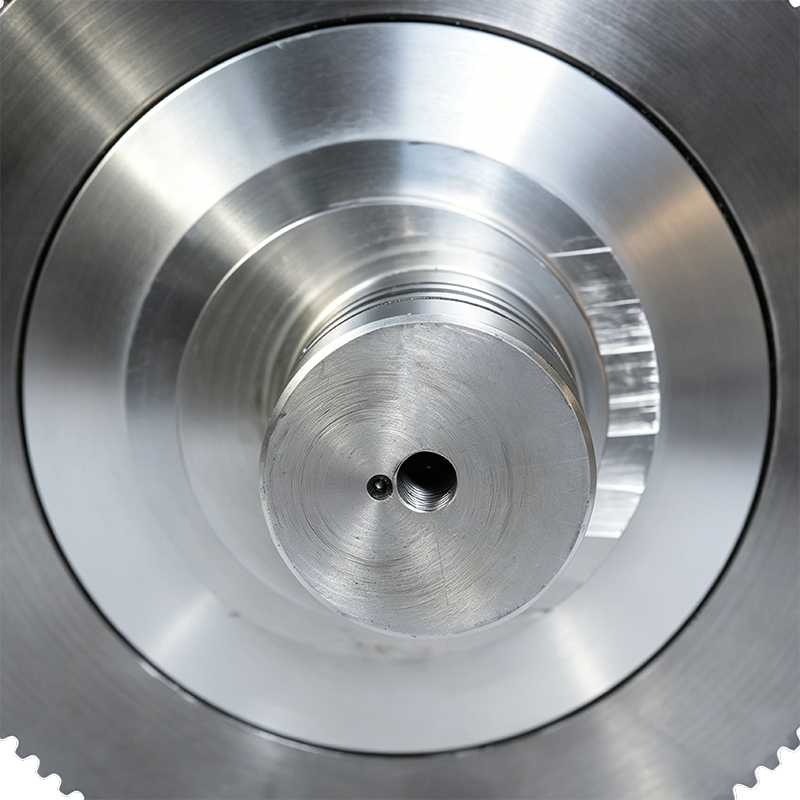
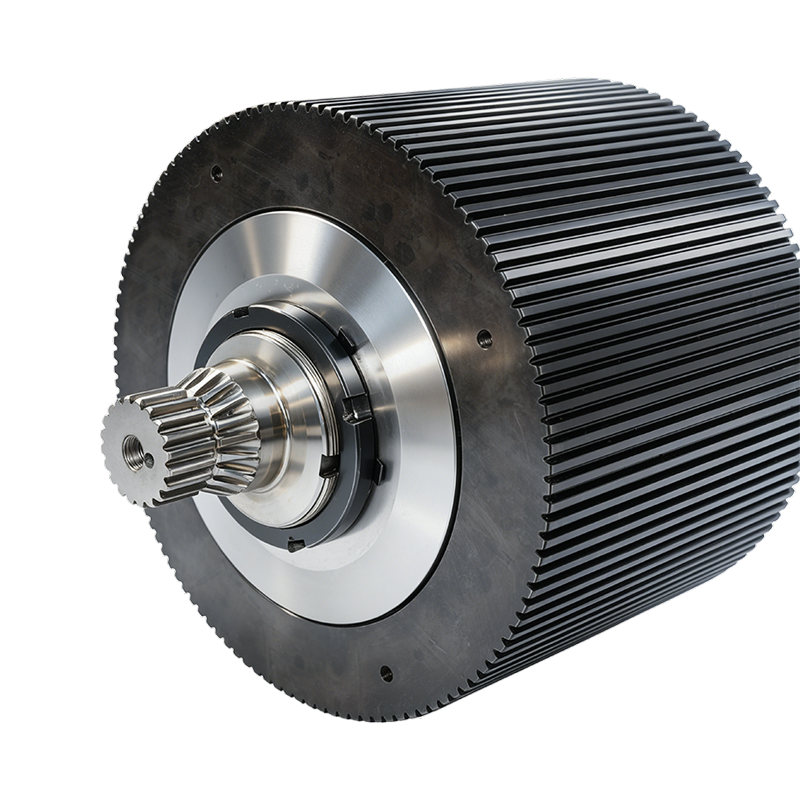
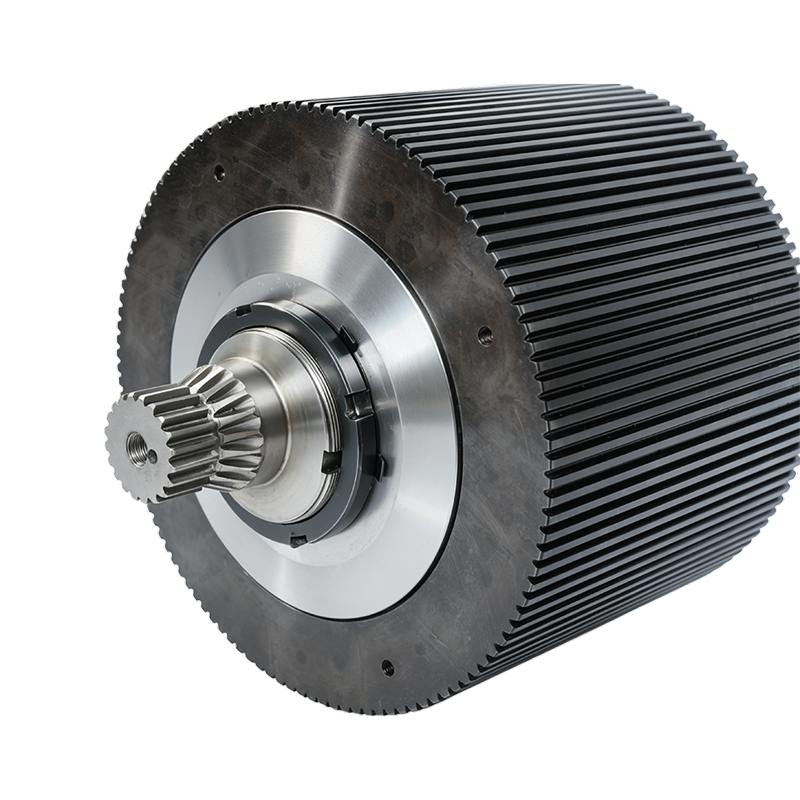
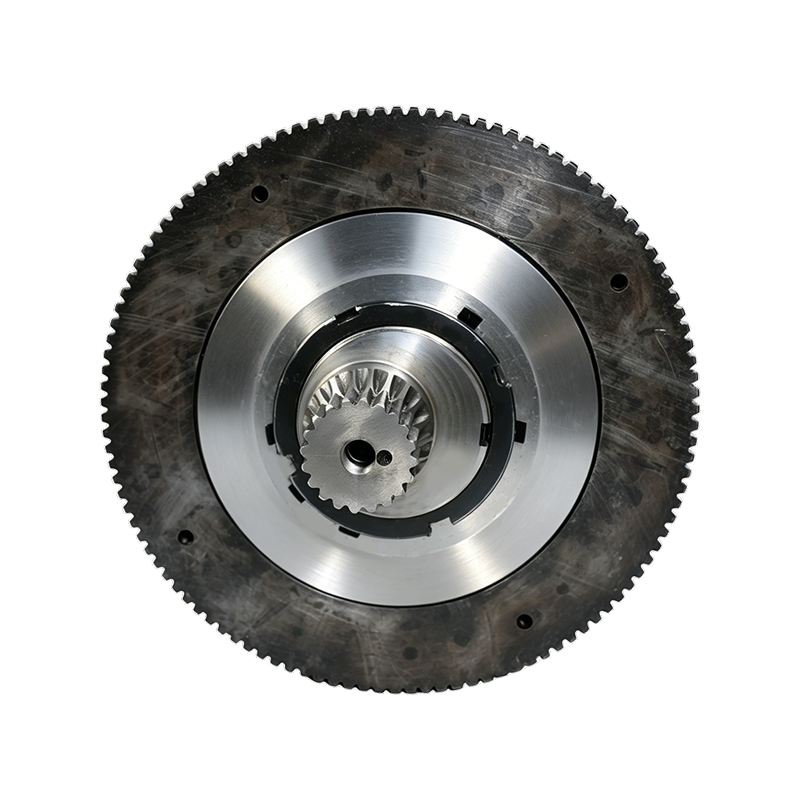
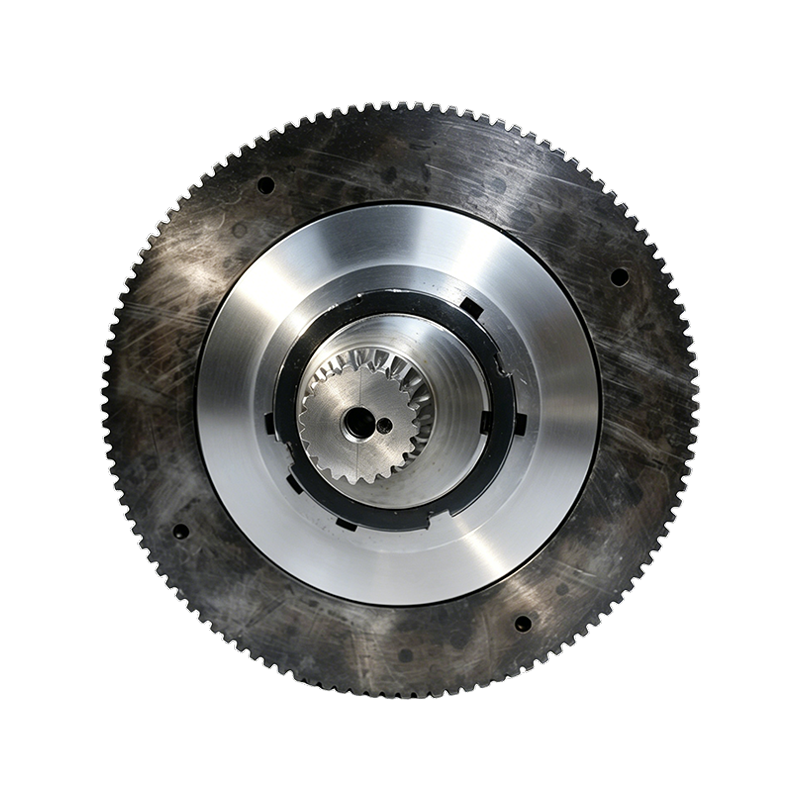
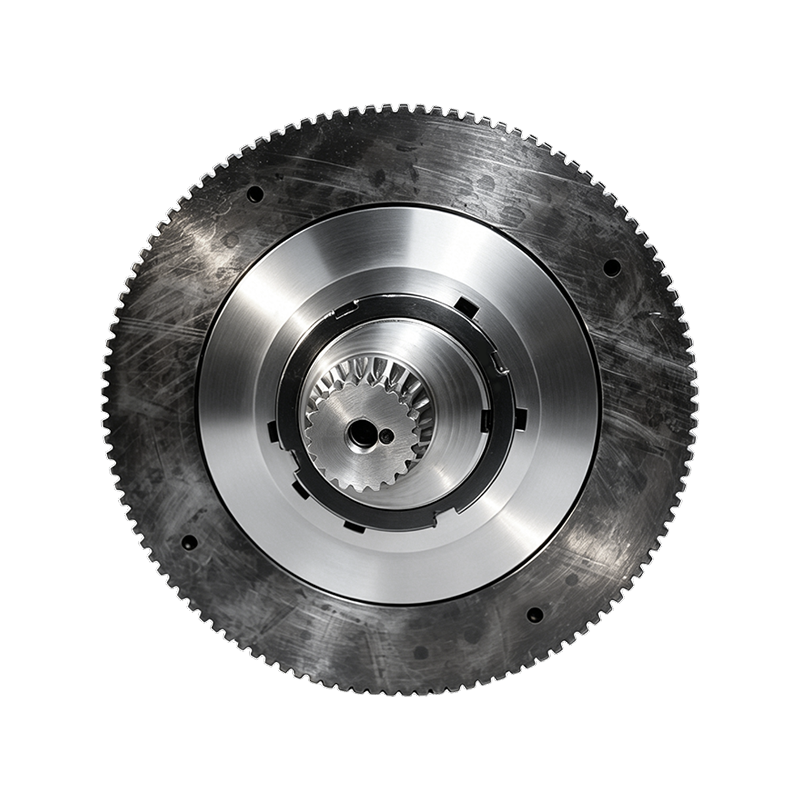
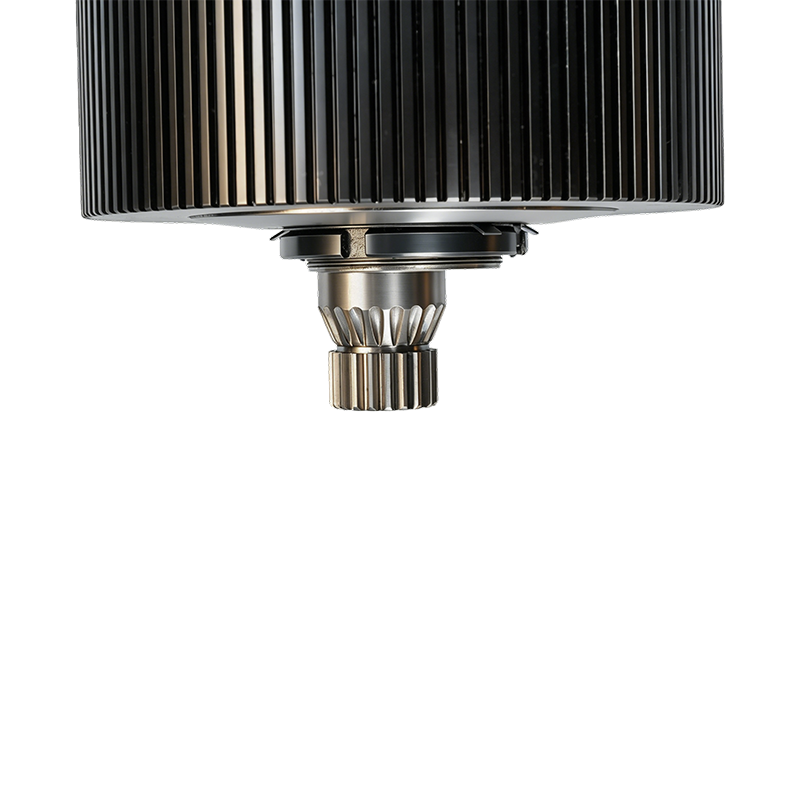
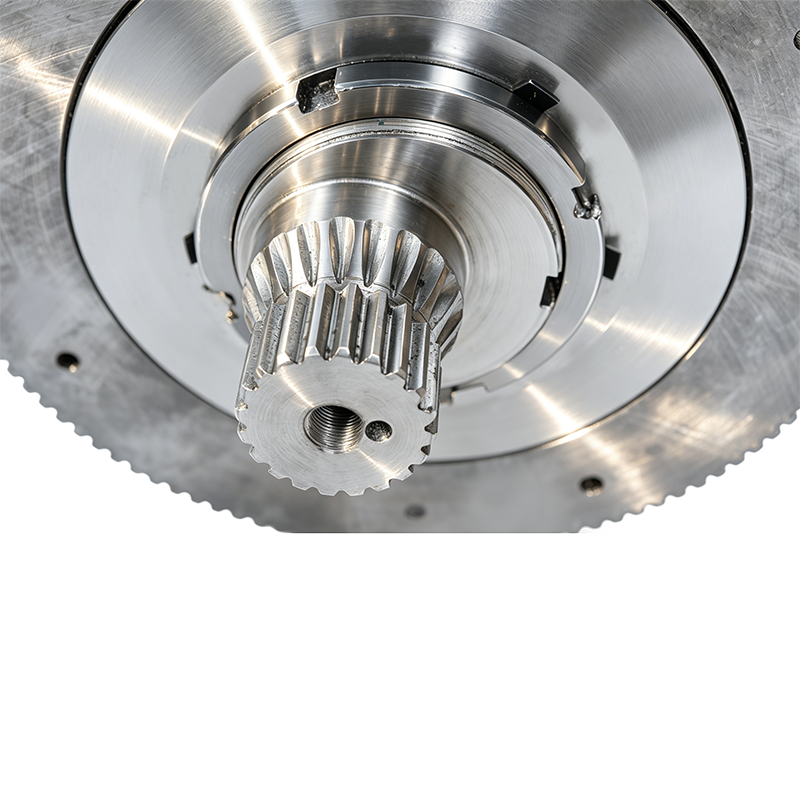
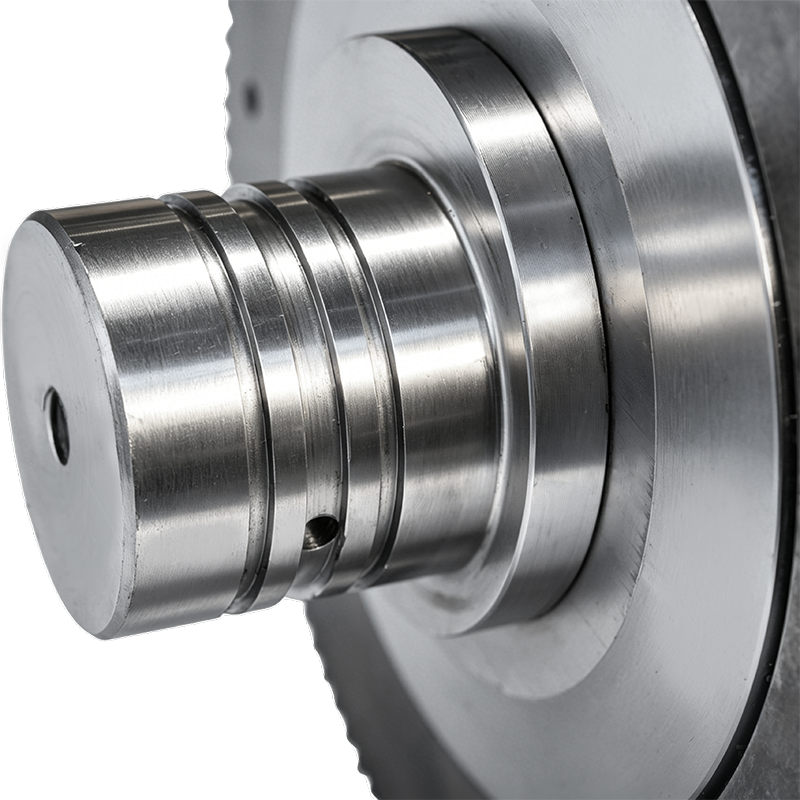 Productoverzicht De High-Productivity Pellet Mill Roller Shell Assembly is een cruciaal o...Details bekijken
-
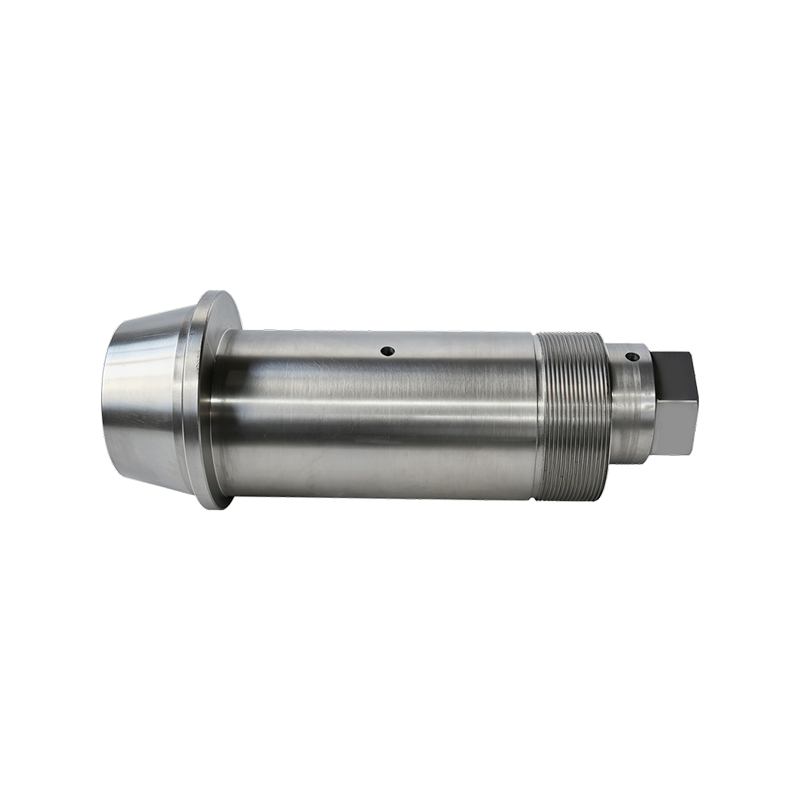
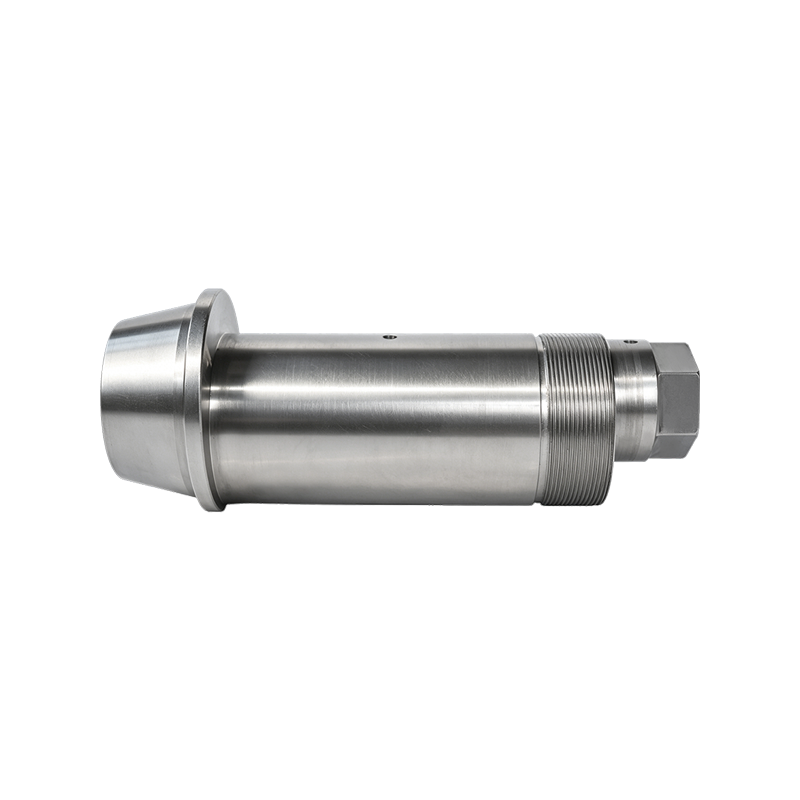 Productoverzicht: De 42CrMo excentrische as is een component van gelegeerd staal met hoge...Details bekijken
-
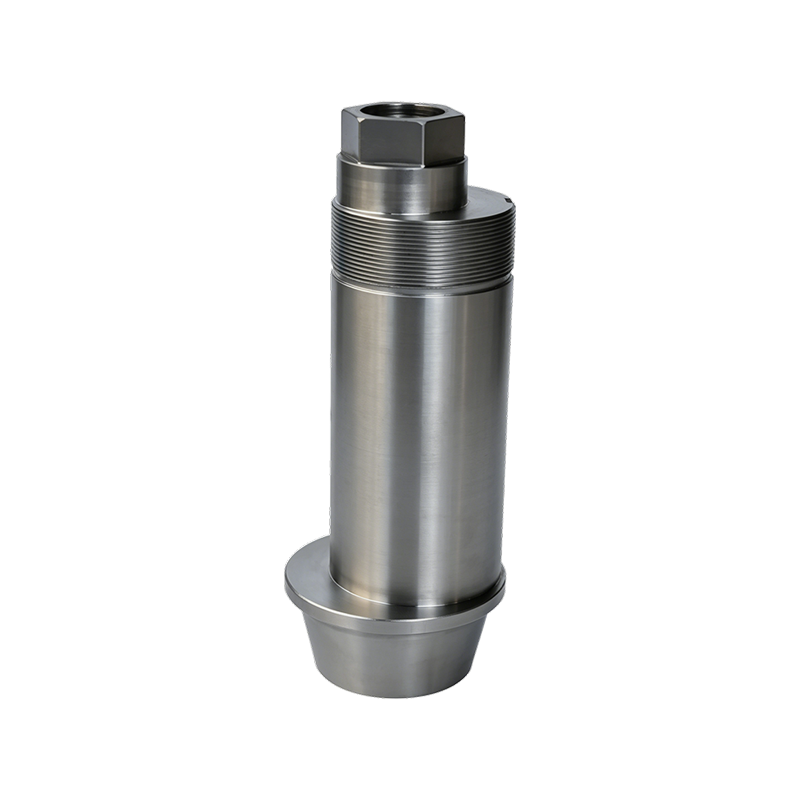
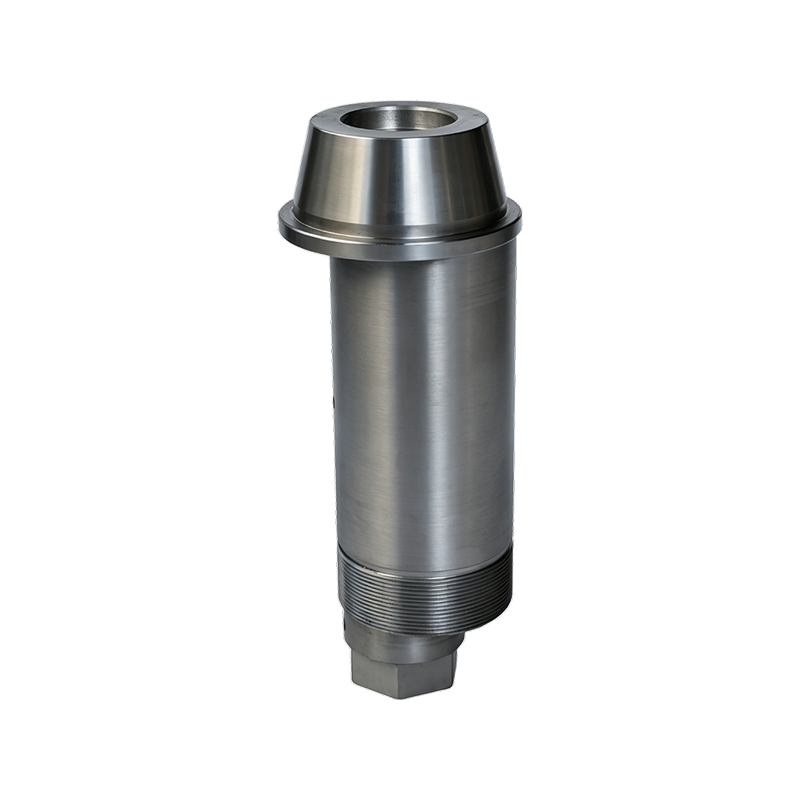
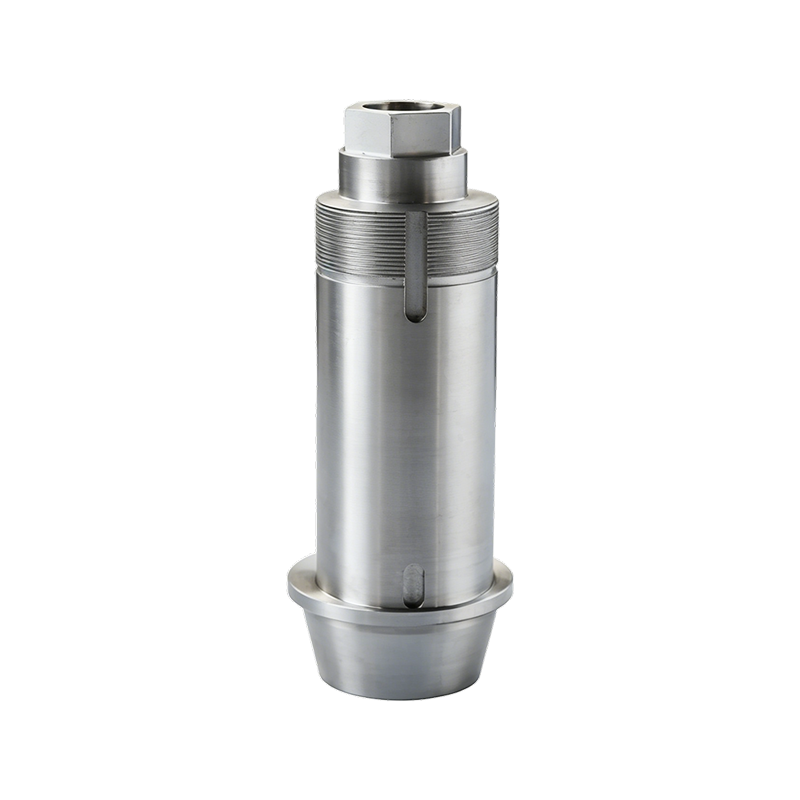
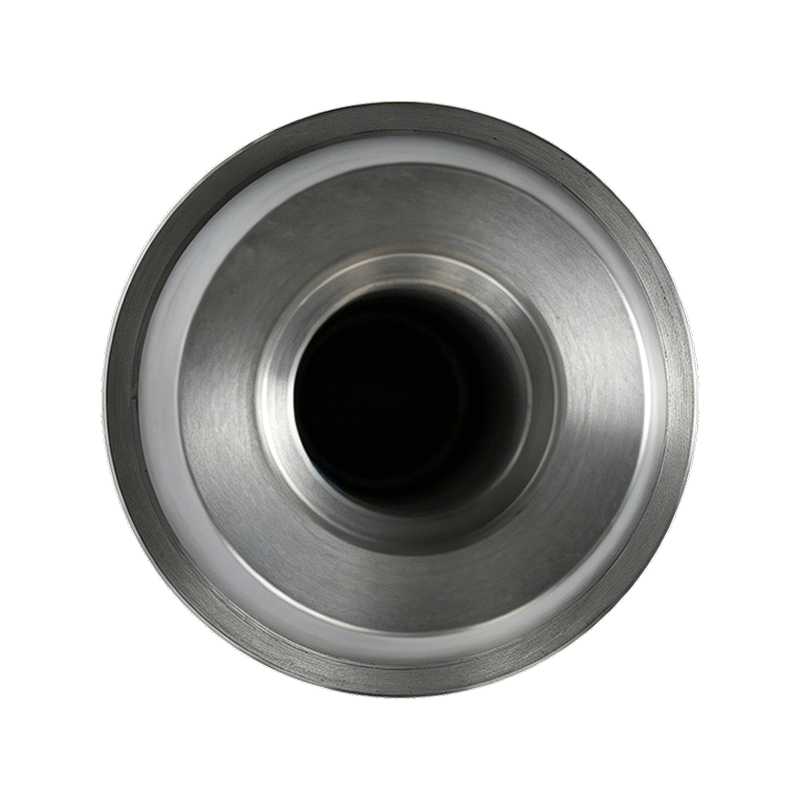
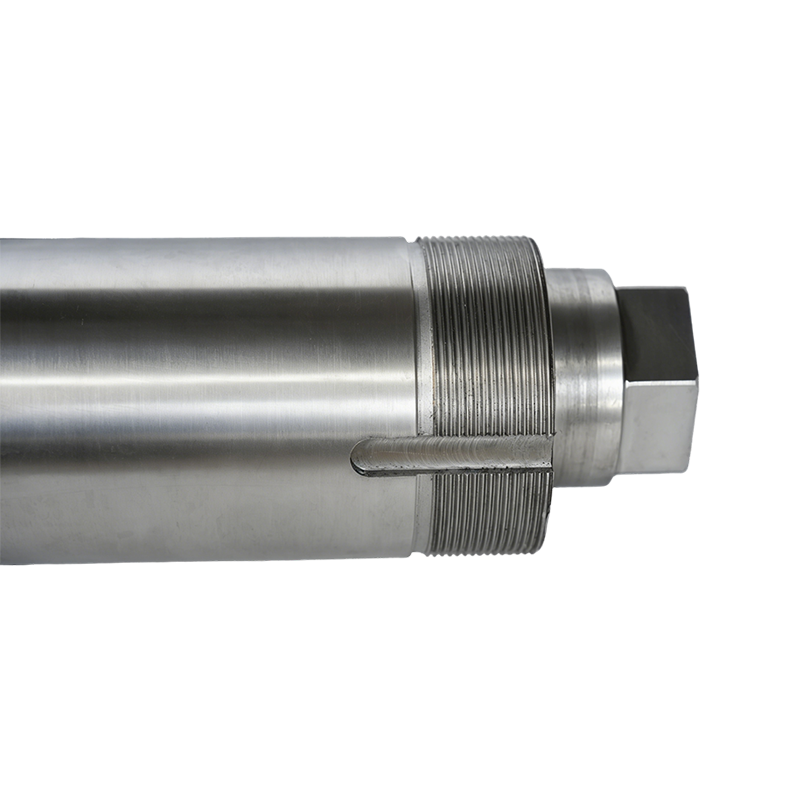
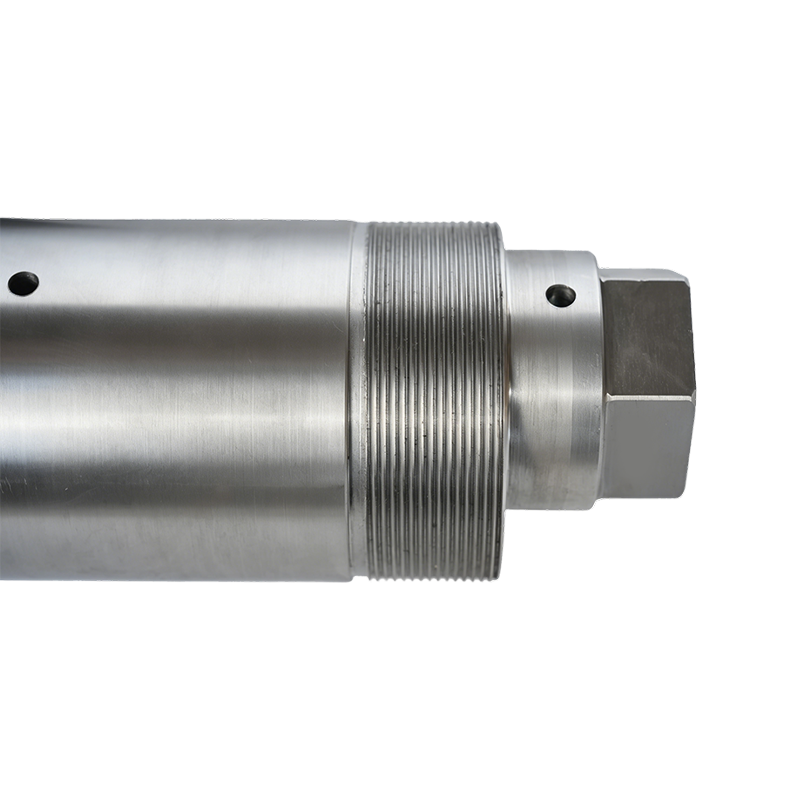
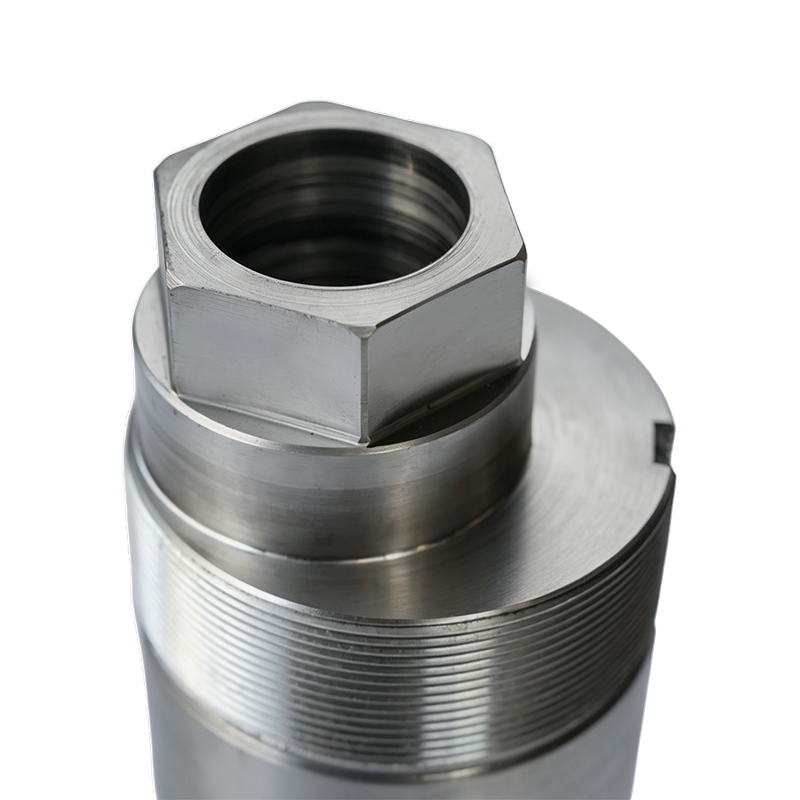
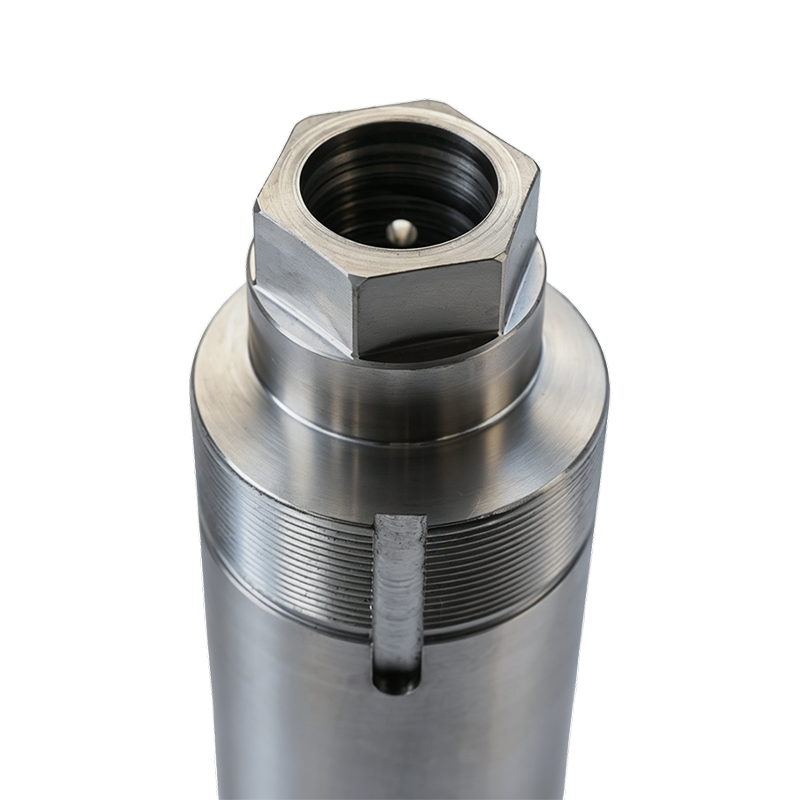
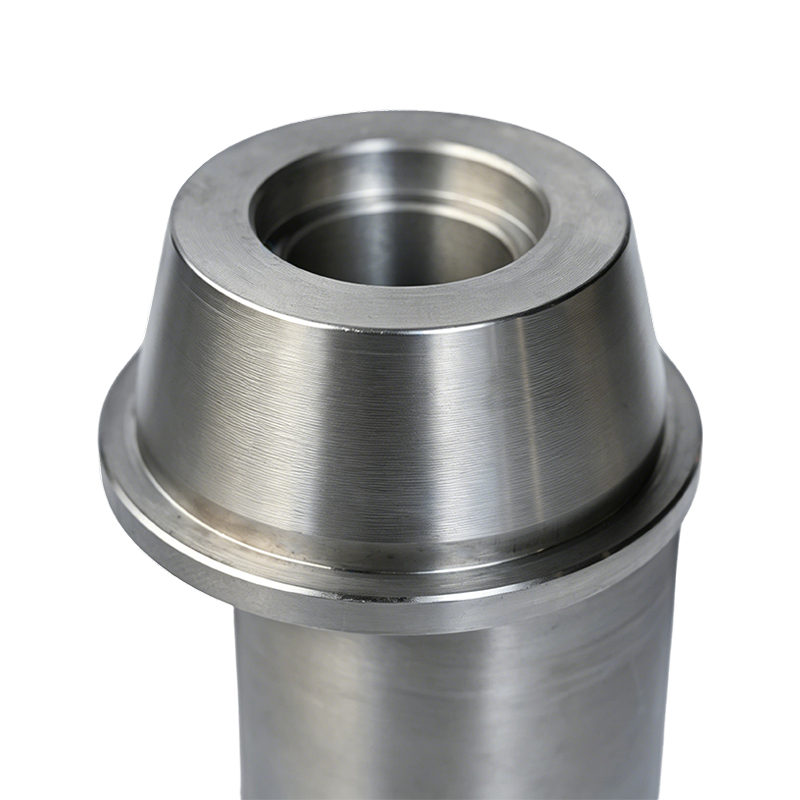 Productoverzicht: Deze excentrische as is een nauwkeurig ontworpen onderdeel gemaakt van ...Details bekijken
-
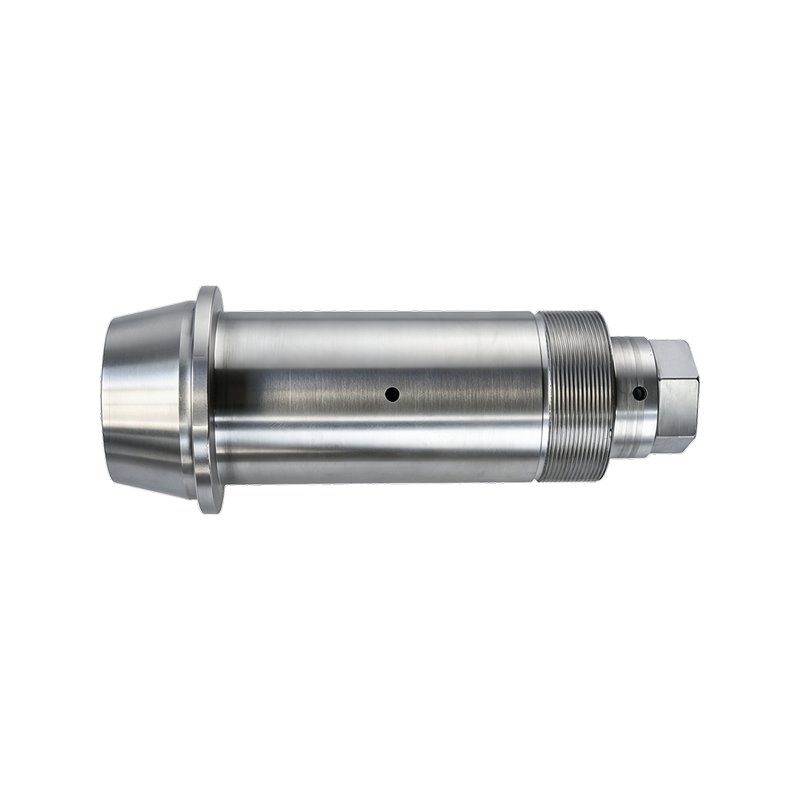
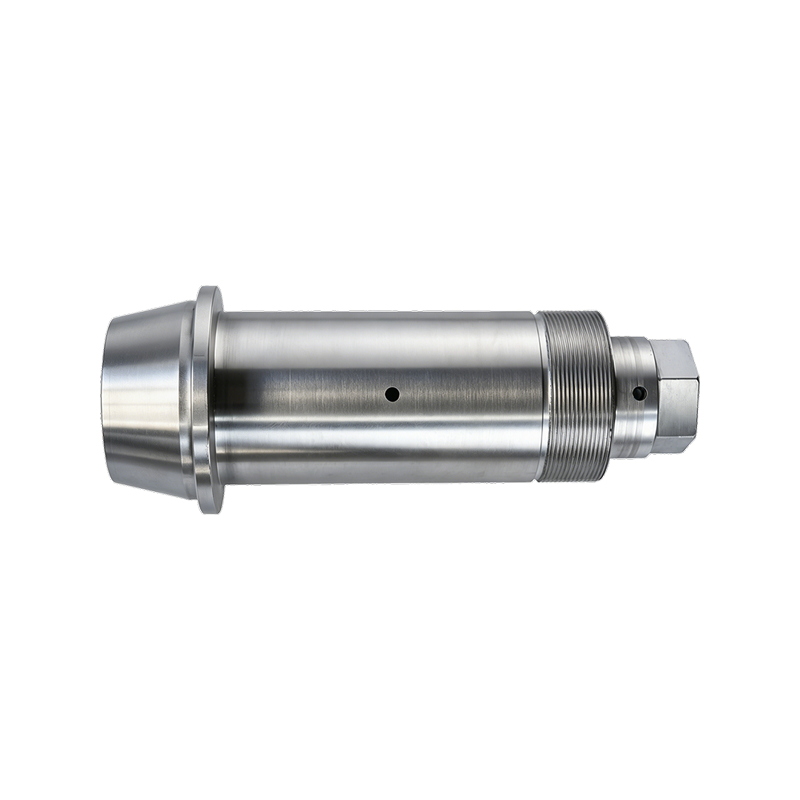 Productoverzicht: De 40Cr excentrische as is een onderdeel van gelegeerd staal dat is ver...Details bekijken
-
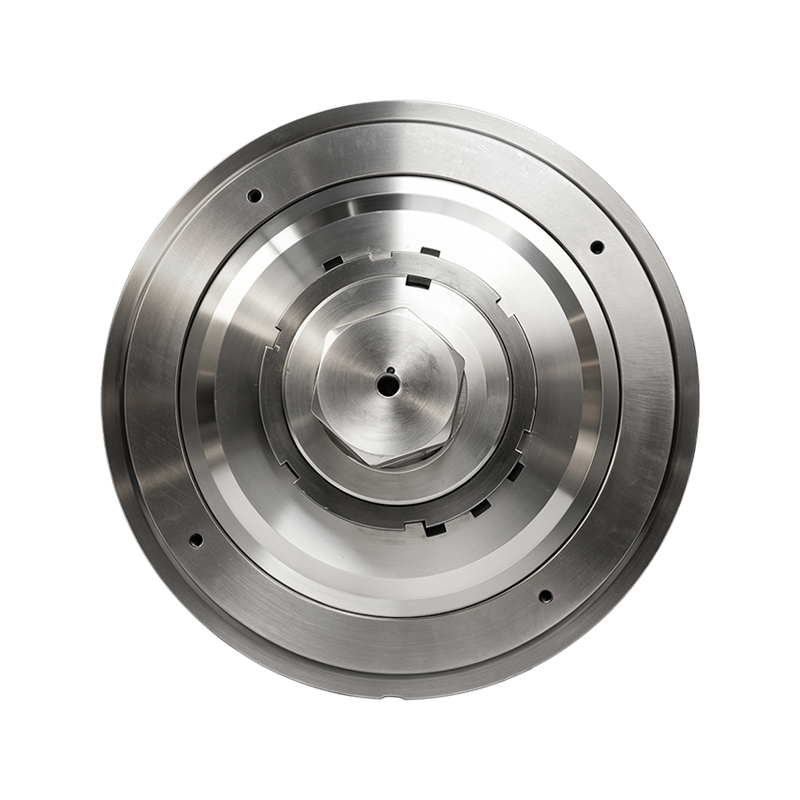
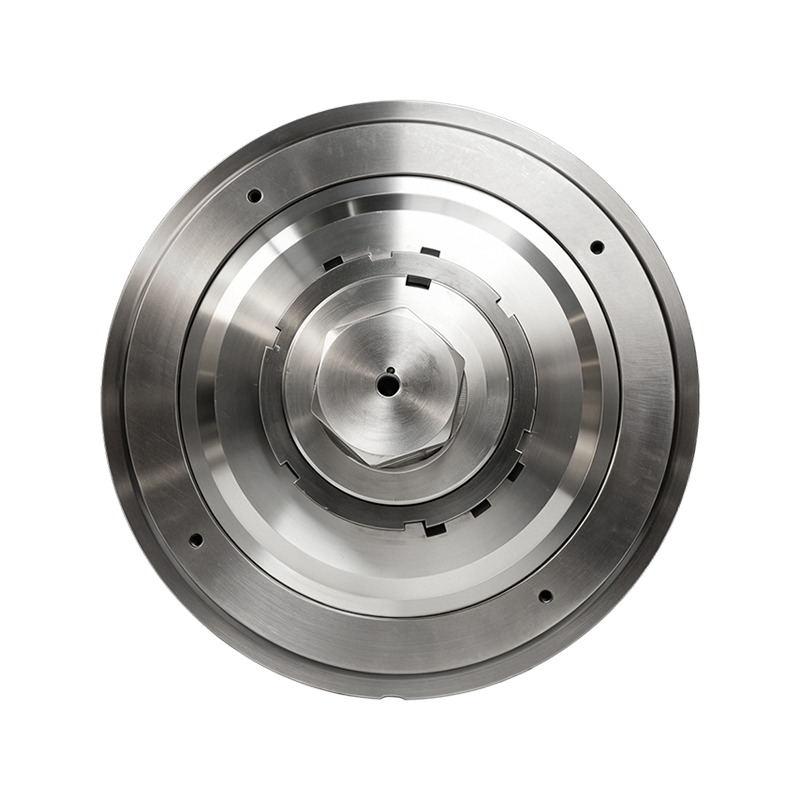
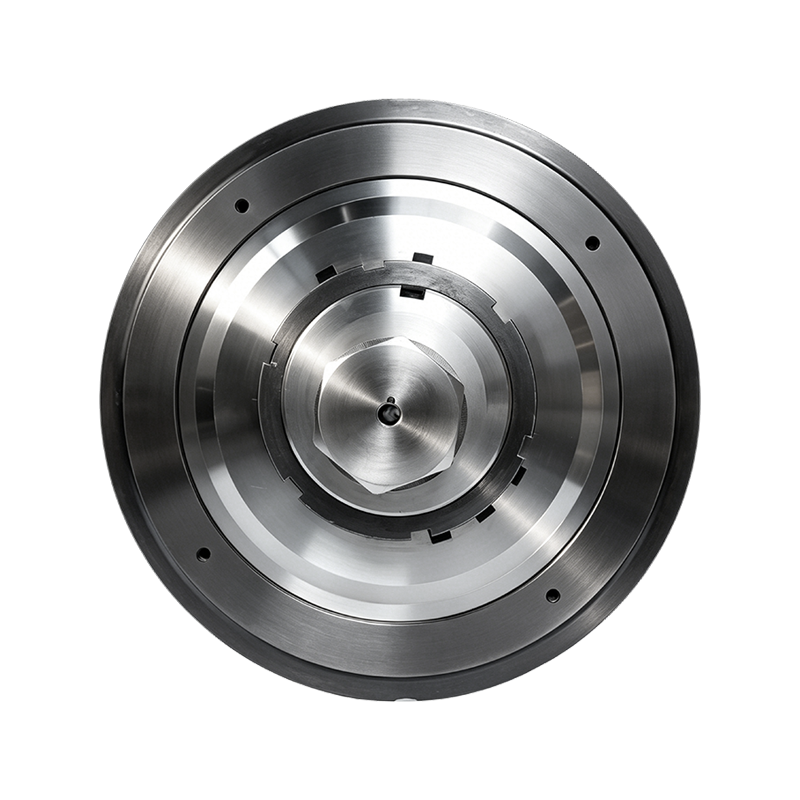
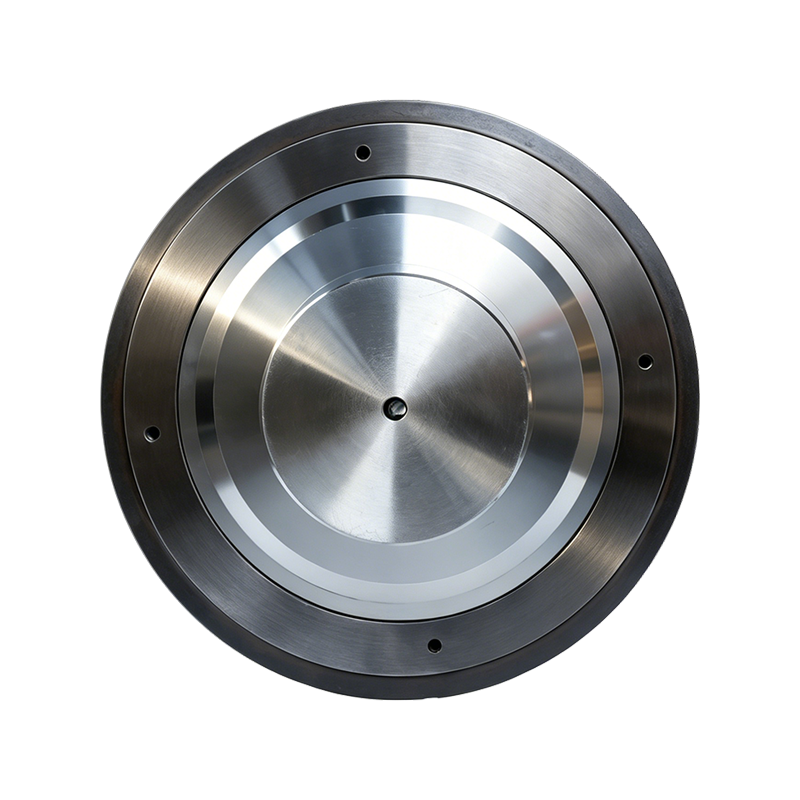
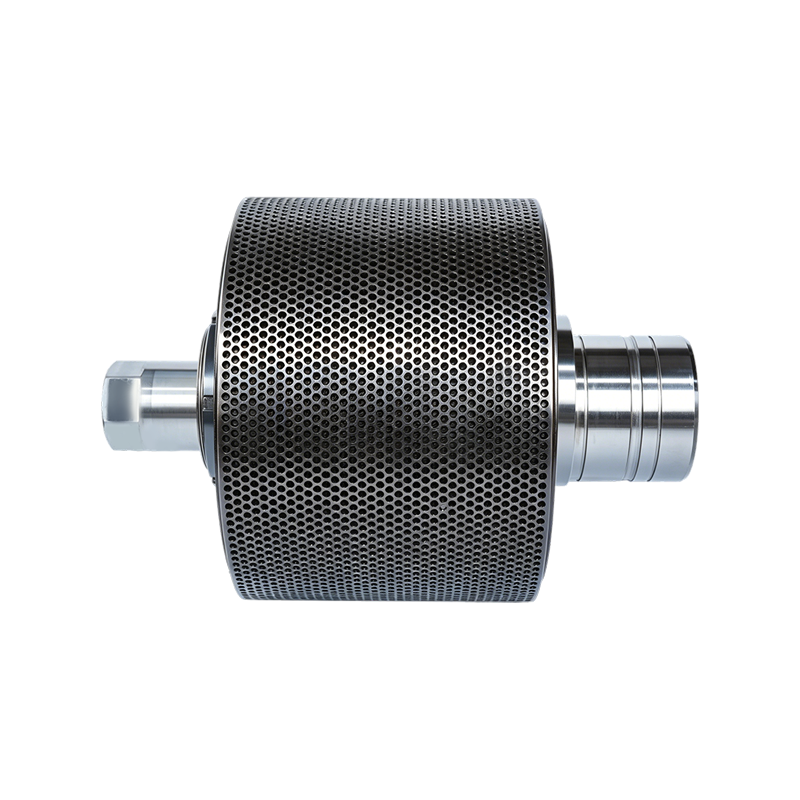
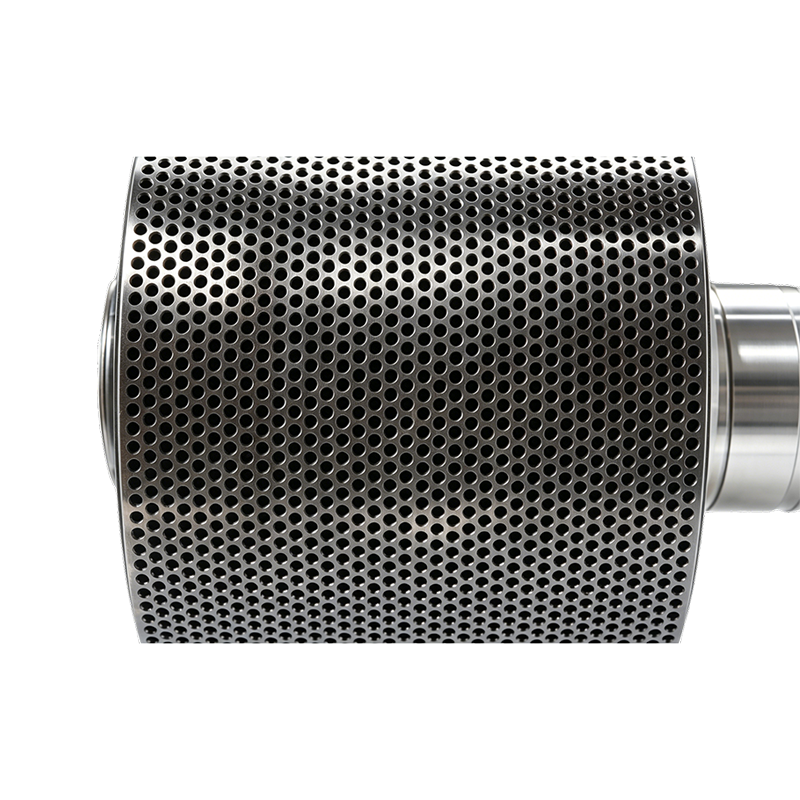
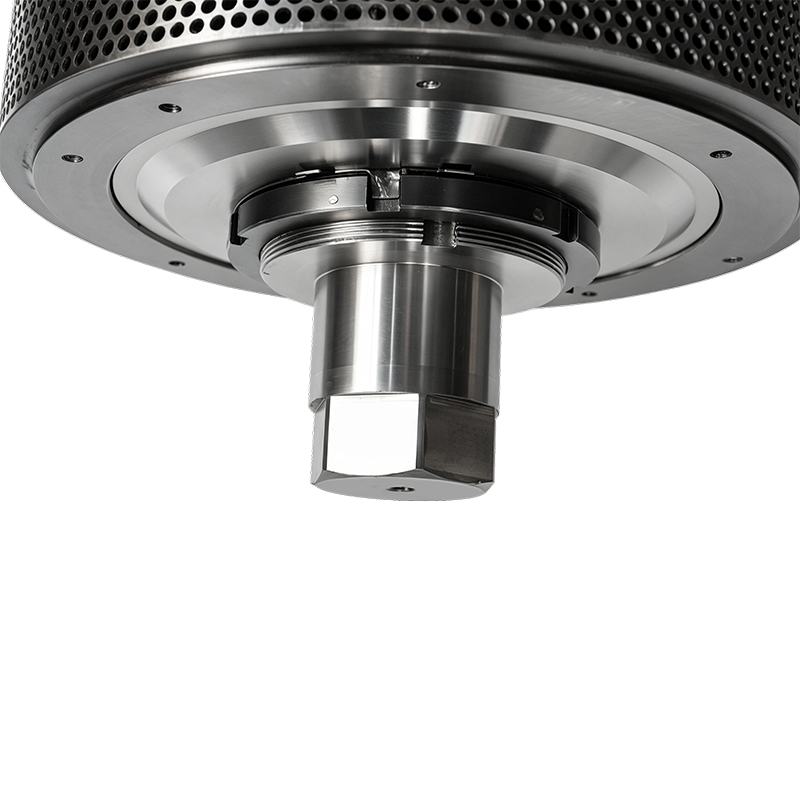
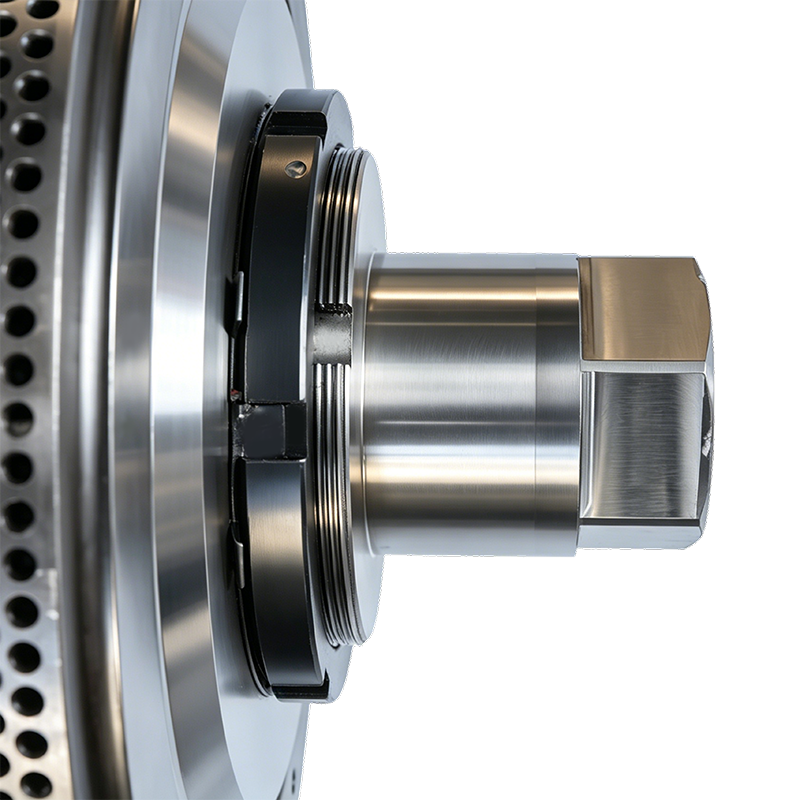
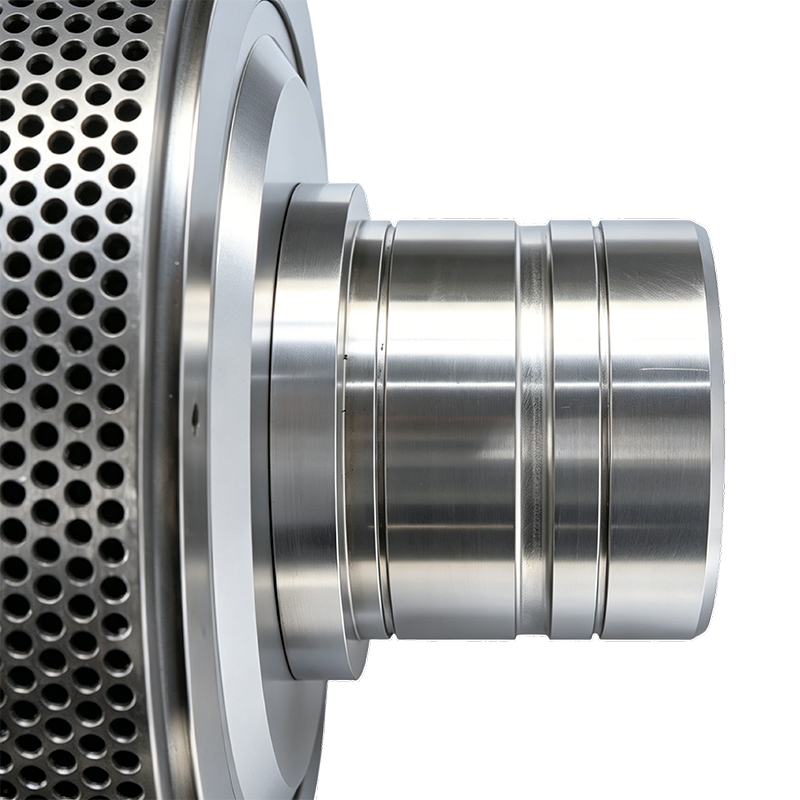
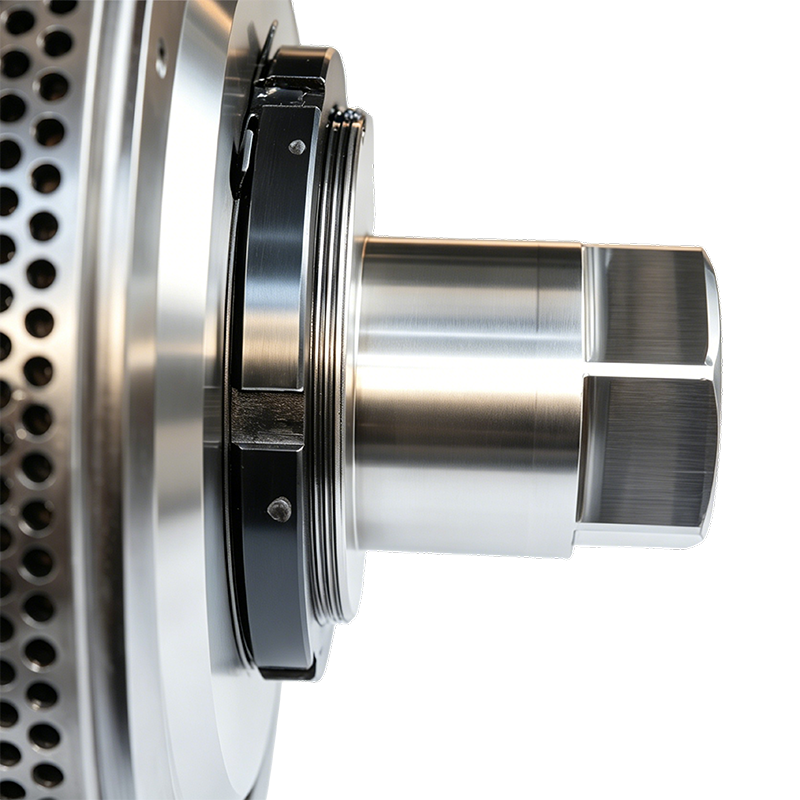
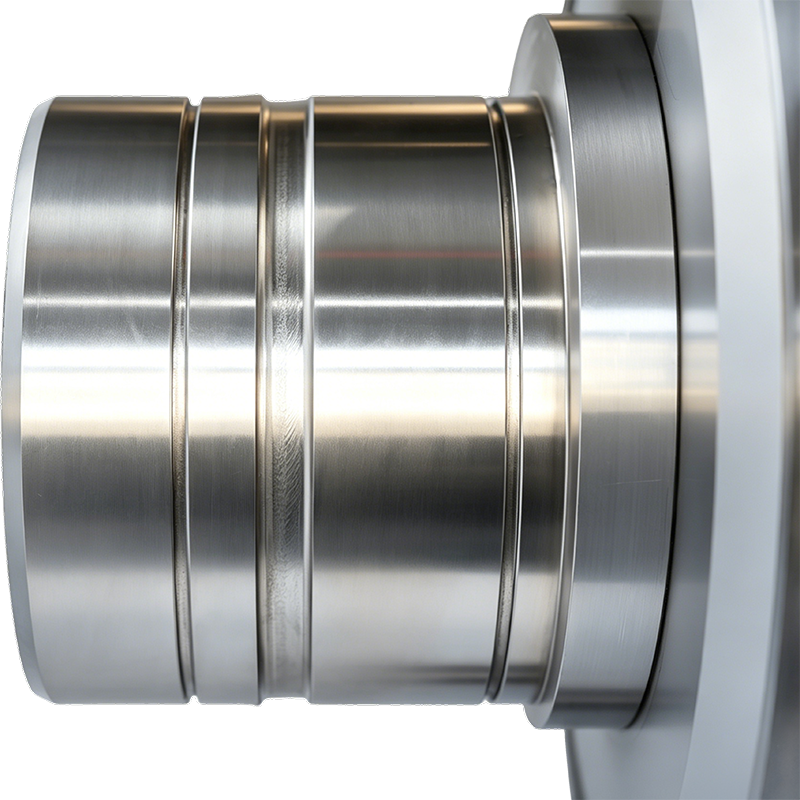
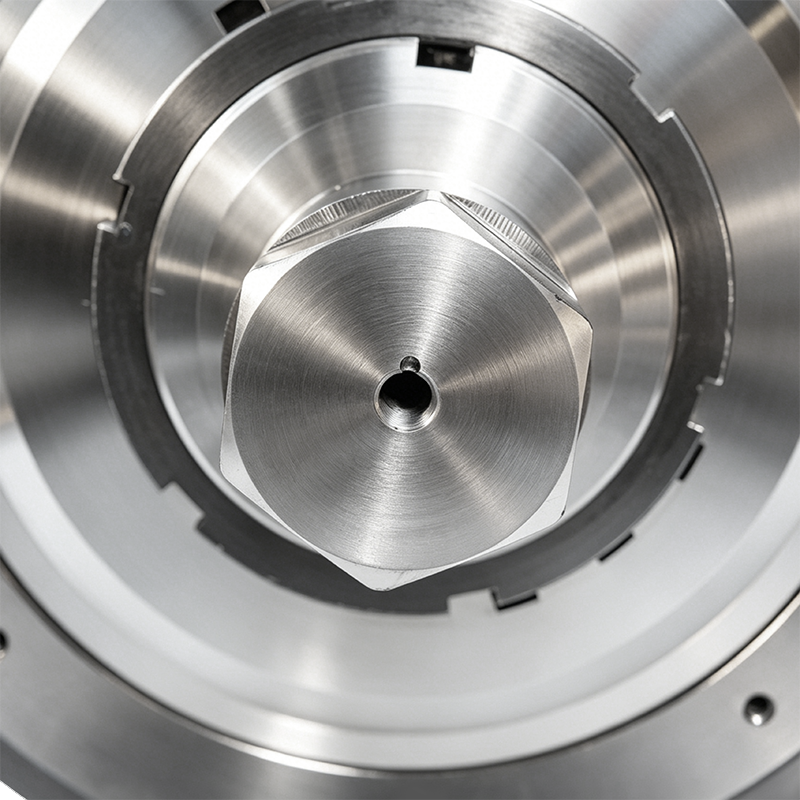 Productoverzicht Dit product is een nauwkeurig bewerkte 45# stalen pakkingbus (lagerdekse...Details bekijken
-
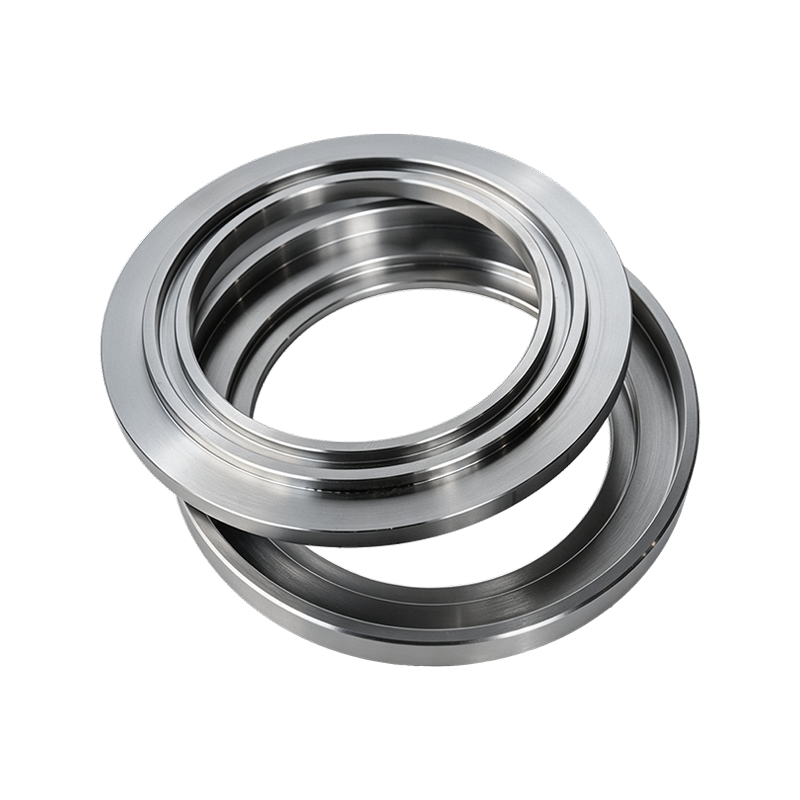
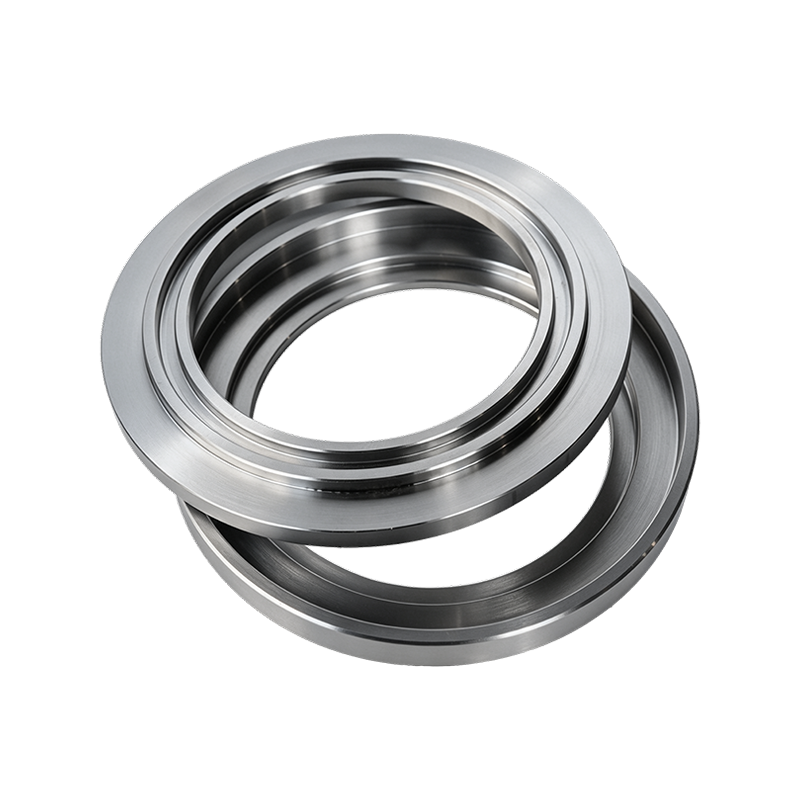
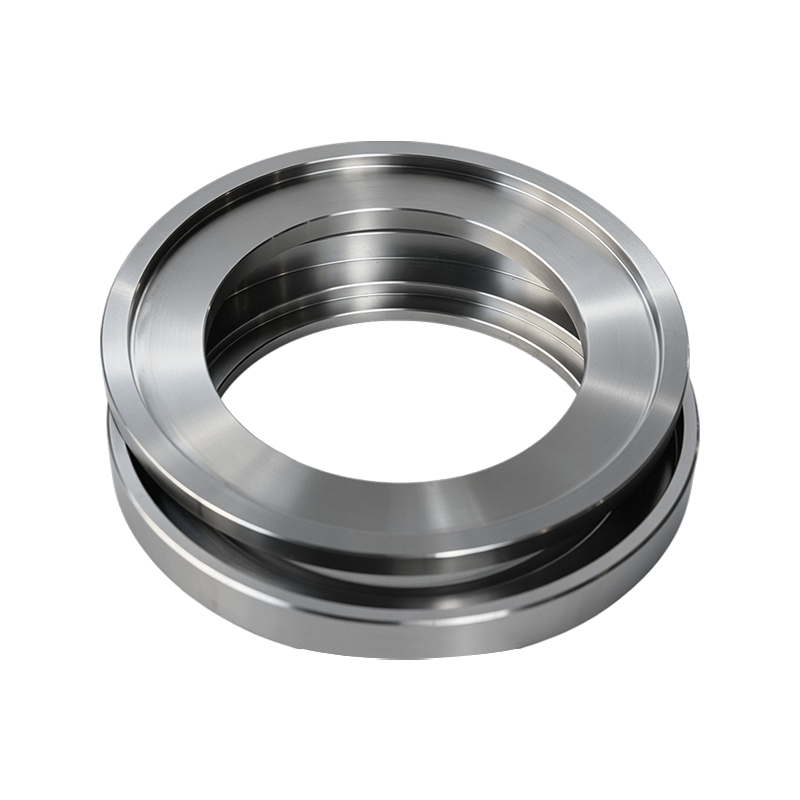
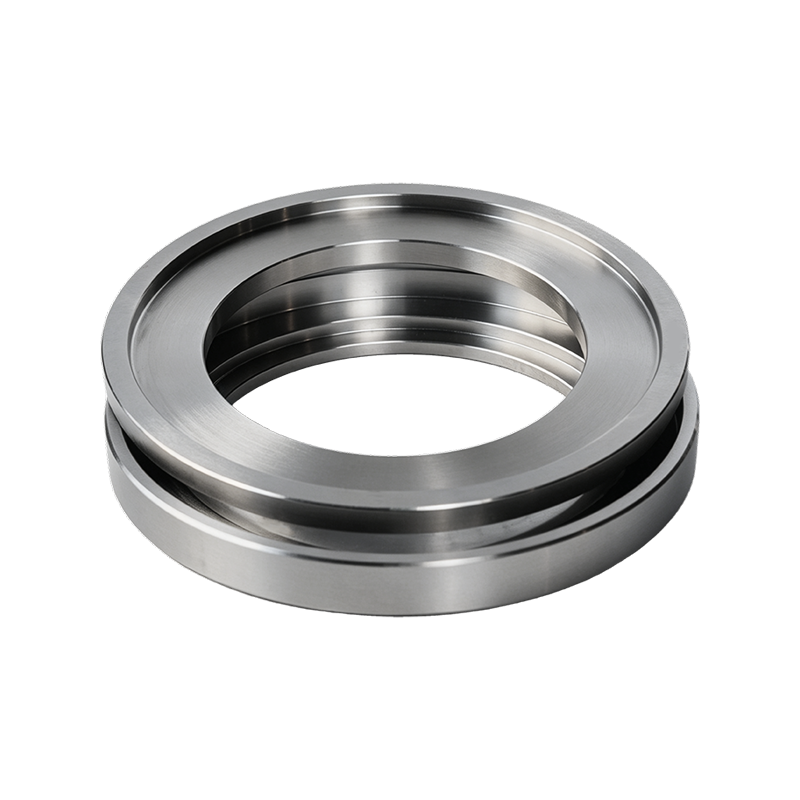
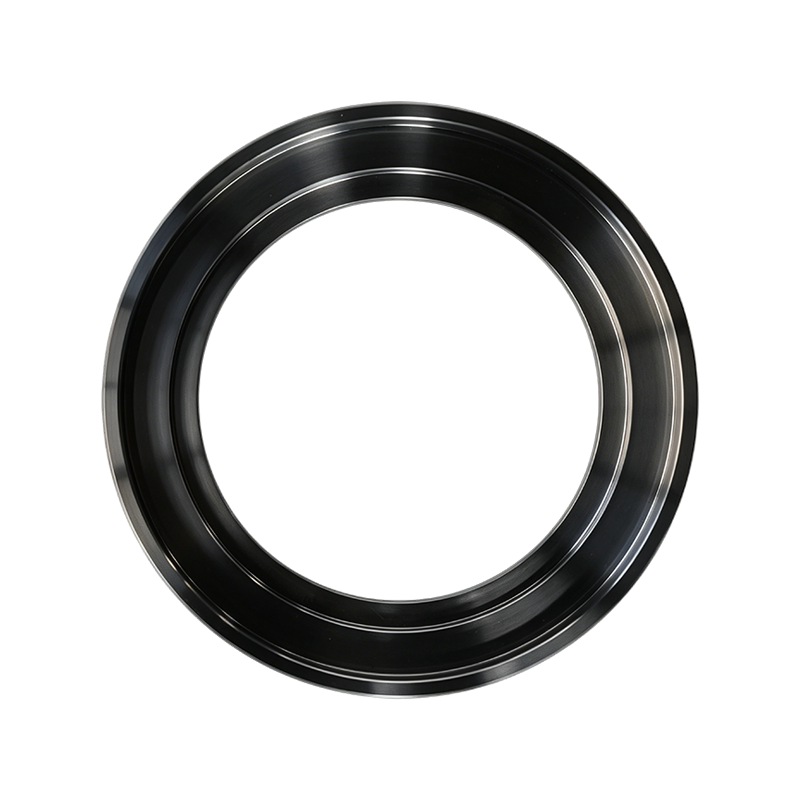
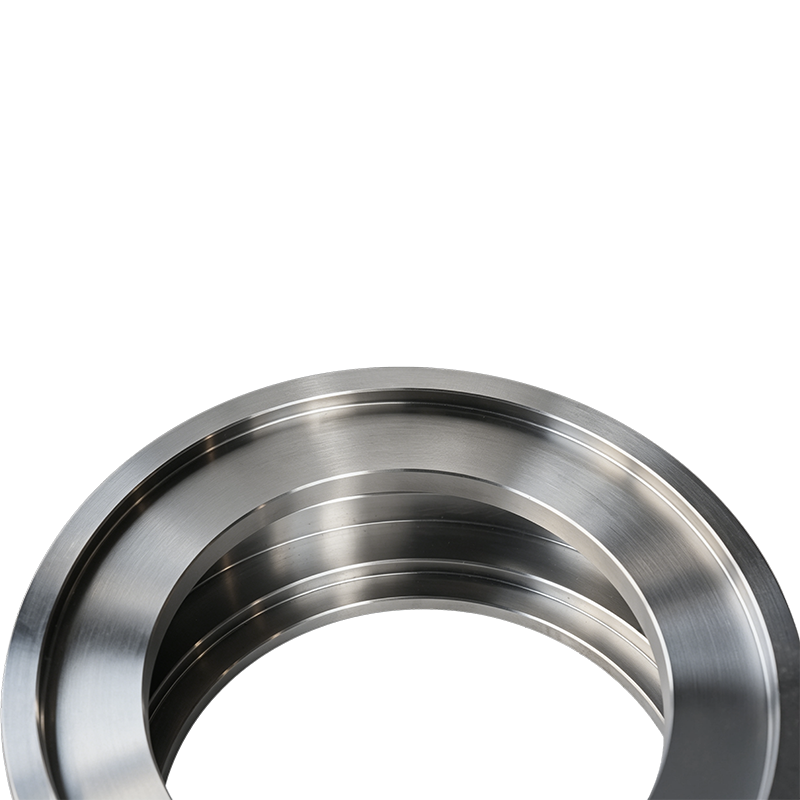
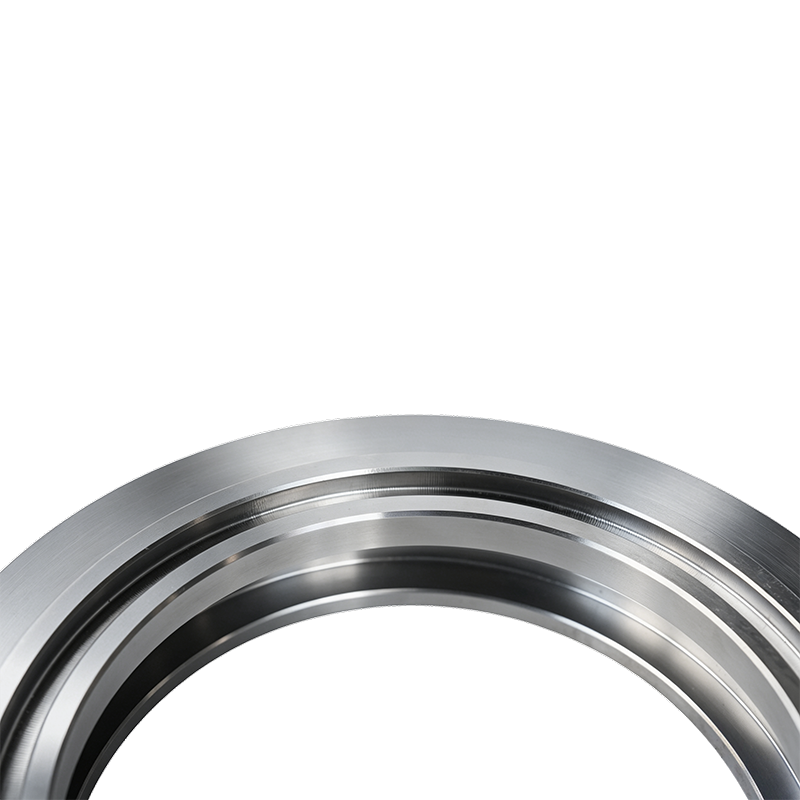
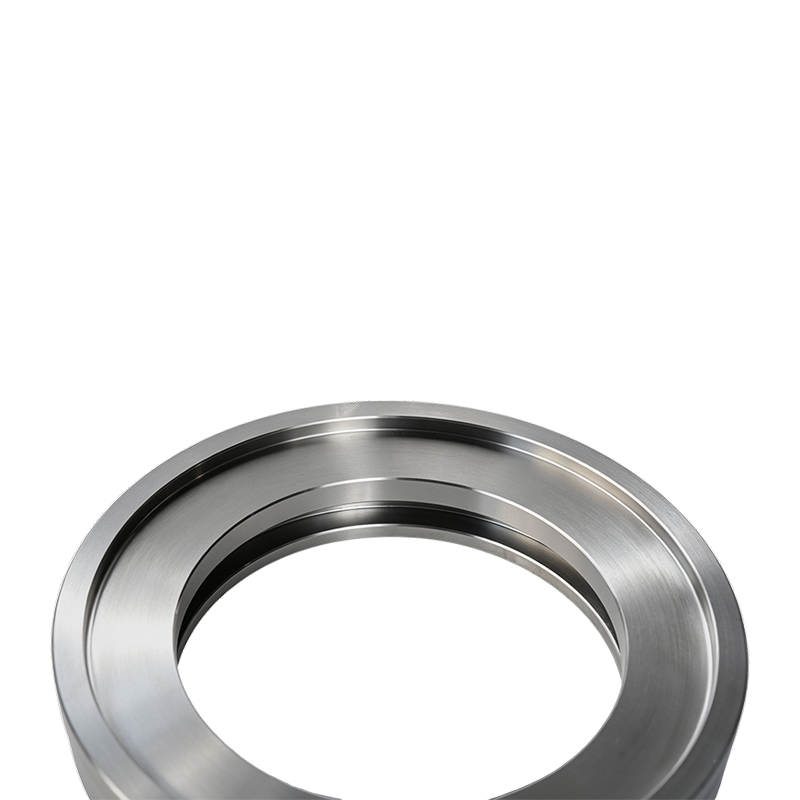
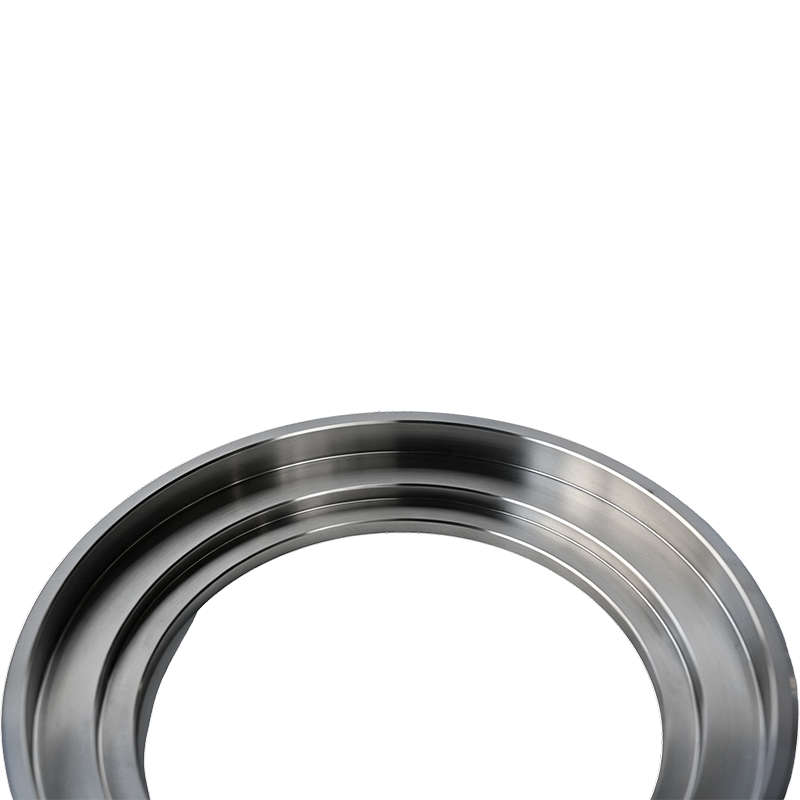
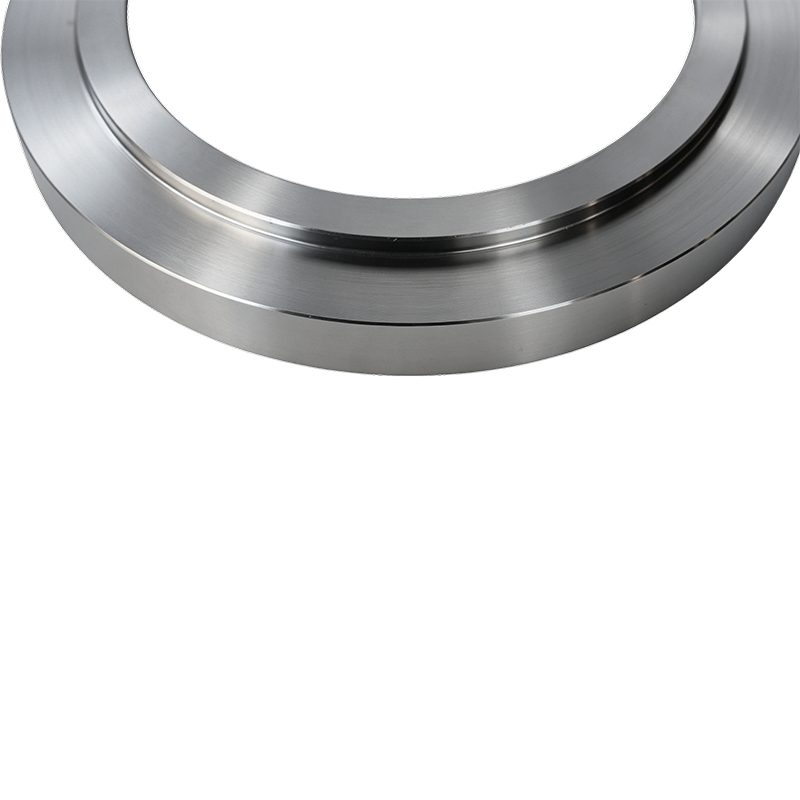
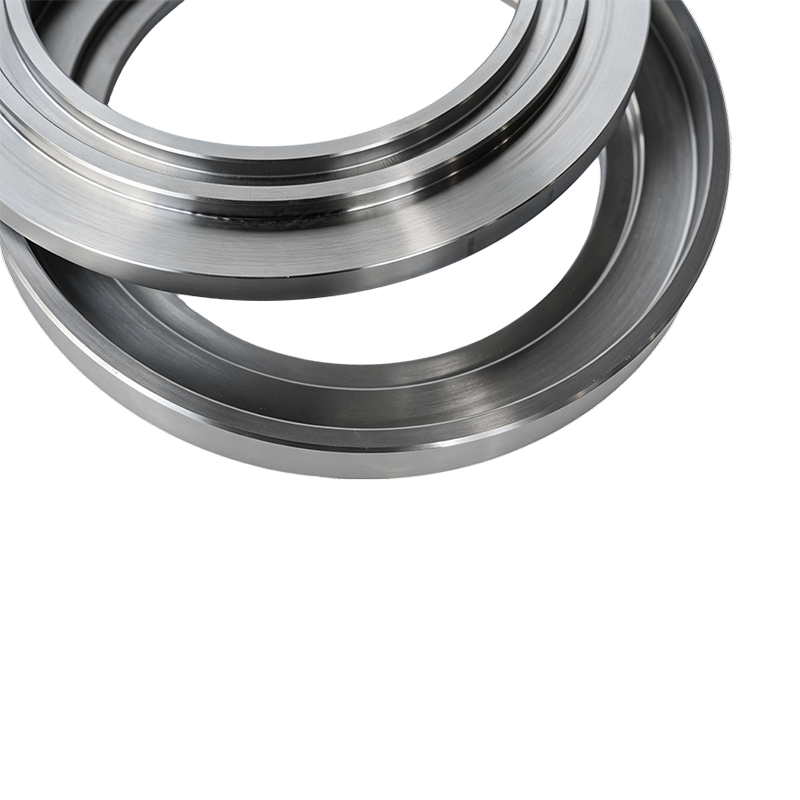 Productoverzicht De 45# Steel Oil Slinger (Oil Deflector) is een nauwkeurig intern onderd...Details bekijken
-
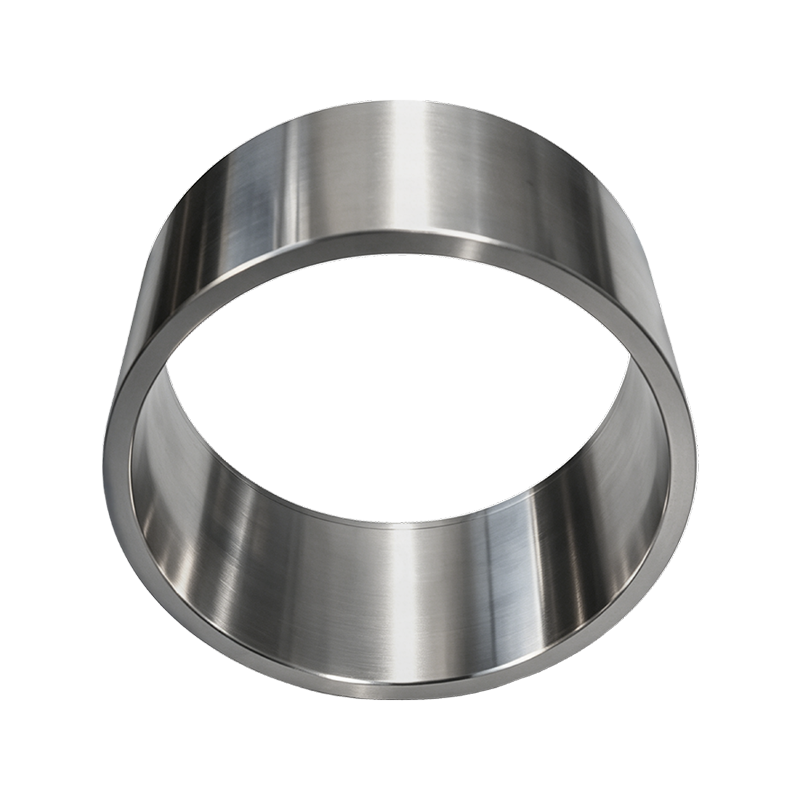
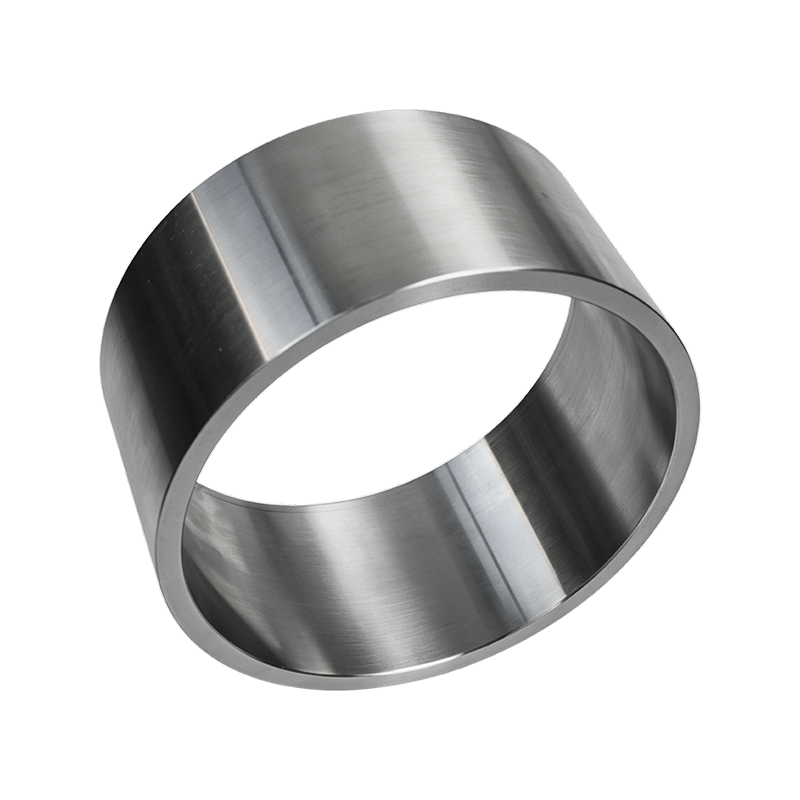
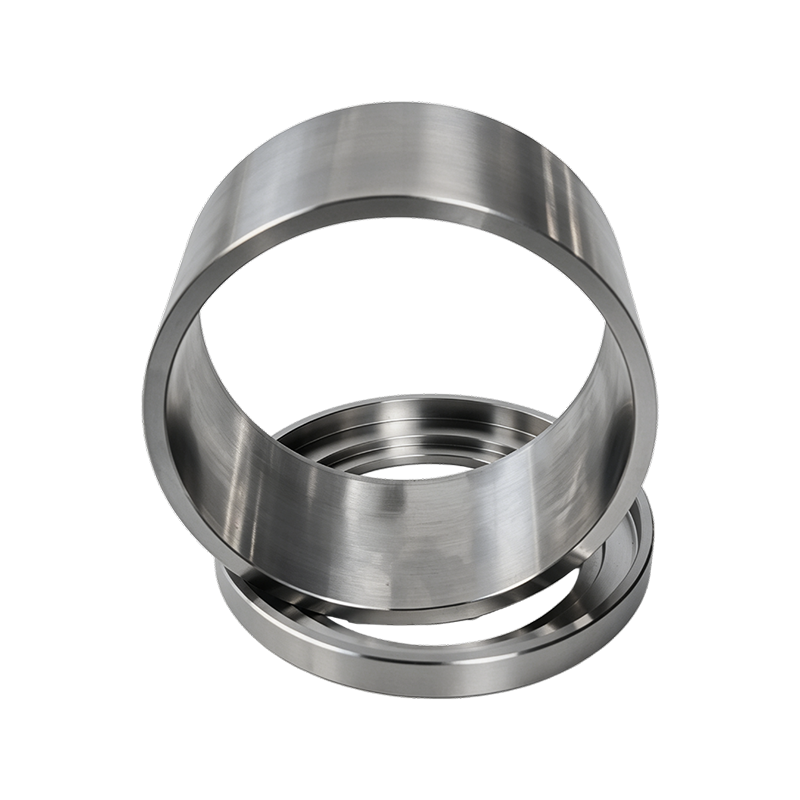
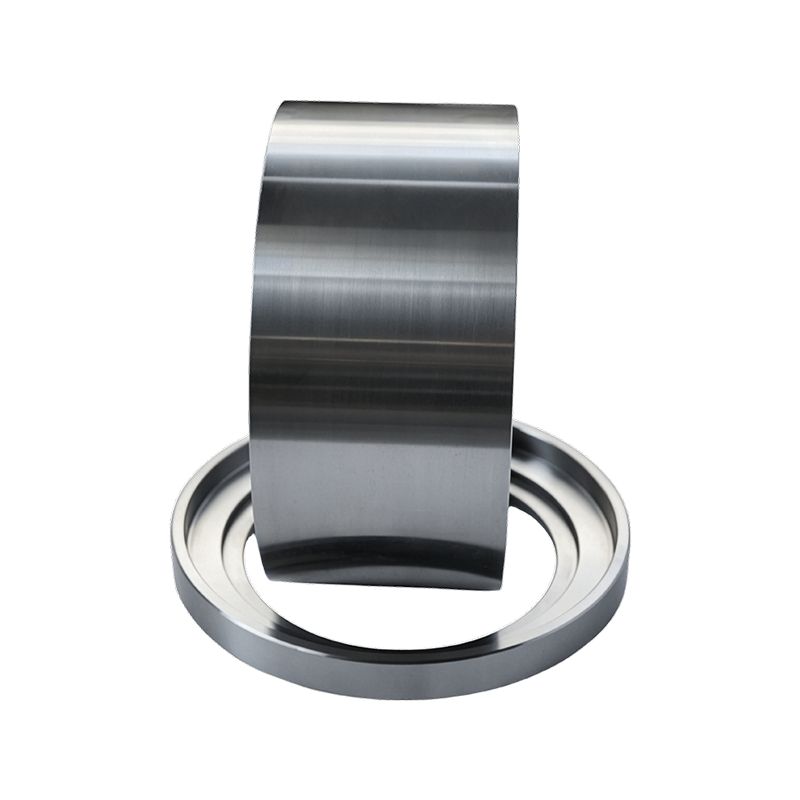 Productoverzicht De 45# Steel Precision Spacer (Spacer Ring) is een cruciaal intern onder...Details bekijken
Ingedeukte rolschelpen
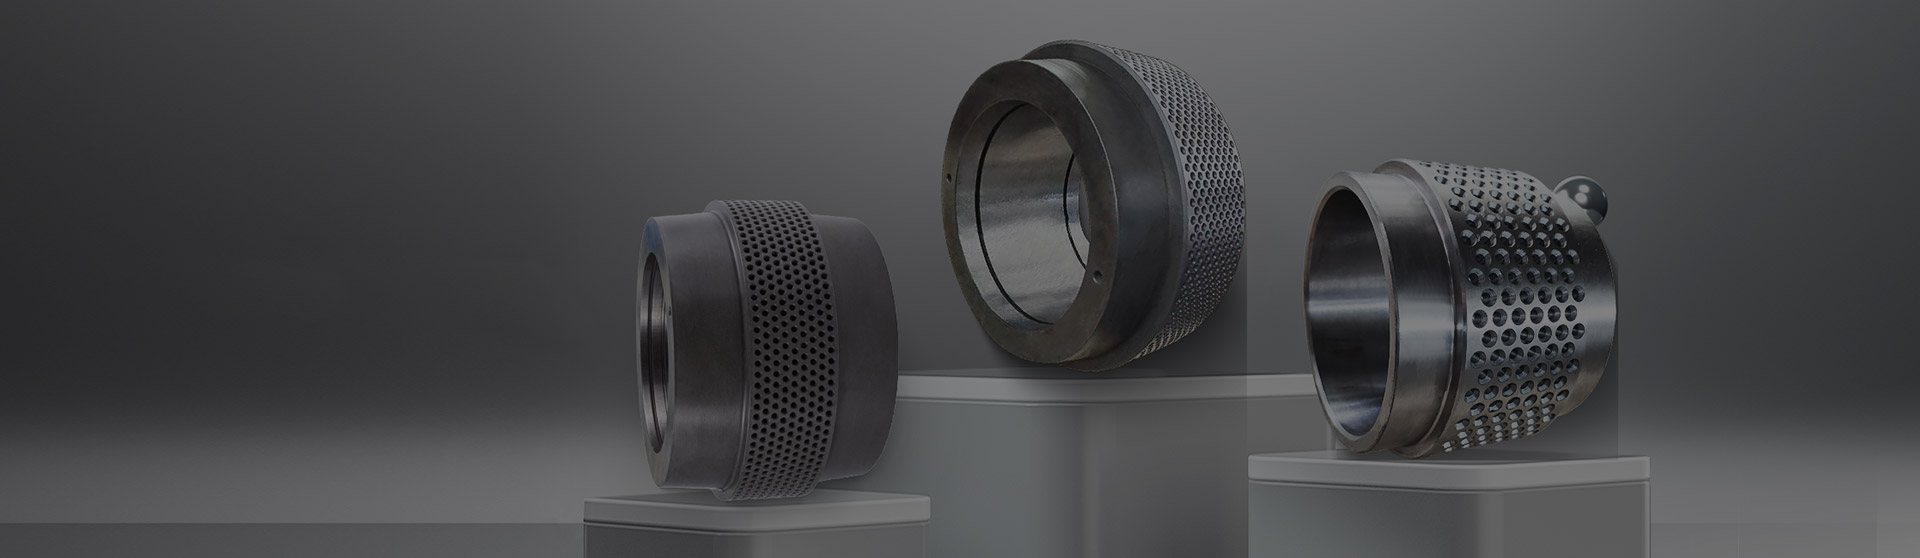
Anhui Jindingsheng Machinery Co., Ltd. vervaardigt rolschalen met kuiltjes voor industriële pelletmolens. Deze componenten worden geproduceerd met behulp van gecontroleerde smeed- en warmtebehandelingsprocessen, waarbij maattoleranties binnen 0,05 mm worden gehandhaafd. De oppervlaktegeometrie met kuiltjes is ontworpen om de wrijving tussen de rol en de ringmatrijs te vergroten, waardoor consistente materiaalverdichting over verschillende biomassa- of voerformuleringen mogelijk wordt gemaakt. Elke schaal is vervaardigd uit koolstofstaal en onderworpen aan meertraps hardheidstests om structurele uniformiteit te garanderen. Het bedrijf exploiteert een geïntegreerde productielijn, van de inspectie van grondstoffen tot de verpakking van het eindproduct, waardoor traceerbaarheid van batches en een stabiele levering aan exploitanten van pelletfabrieken over de hele wereld mogelijk is.
Kernvoordelen
- Een uniform kuiltjespatroon zorgt voor consistente materiaalgrip over de volledige rolbreedte, waardoor zijdelingse slip tijdens compressie wordt verminderd
- Doorgeharde structuur met kernhardheid HRC 58 tot 62 en kastdiepte van minimaal 2,5 mm, waardoor weerstand wordt geboden tegen schurende slijtage onder continue belasting
- Aanpasbare kuiltjesdiepte van 0,8 tot 2,0 mm en afstanden om te voldoen aan specifieke grondstofkenmerken, inclusief vezellengte en vochtvariabiliteit
- Volledige traceerbaarheid van staalpartij tot eindinspectie, met maatrapporten en hardheidslogboeken per batch voor kwaliteitsborging
- Compatibel met de belangrijkste merken pelletmolens; De afmetingen van de as en spiebaan kunnen zonder aanpassingen worden aangepast aan bestaande apparatuur
Productkenmerken
| Materiaal | Koolstofarm chroomlagerstaal SAE 52100 of DIN 100Cr6 met korrelgrootte ASTM 8 tot 10 |
| Hardheid HRC | 58 tot 62 doorgehard, niet alleen omhulsel |
| Kuiltjegeometrie | Bolvormige inkepingen, diepte 0,8 tot 2,0 mm, steek 4 tot 8 mm, aanpasbaar |
| Buitendiameterbereik | 200 mm tot 600 mm, andere afmetingen op aanvraag |
| Oppervlakteafwerking | Ra kleiner dan of gelijk aan 0,8 micrometer op de journaalgebieden; ingedeukt gezicht zoals gesmeed met gecontroleerde ruwheid |
| Evenwichtsgraad | G 6.3 volgens ISO 1940 voor schaalrotatie tot 450 RPM |
Toepassingsscenario's
- Productie van biomassapellets, waaronder houtsnippers, stro, zonnebloemschillen en palmpitschalen, waarbij hoge wrijving vereist is om de elastische vervorming van vezelmaterialen te overwinnen
- Pelleteren van diervoeders voor maïs, sojameel, luzerne en mengvoer om de doorvoer op peil te houden onder variërende vochtniveaus en oliegehaltes
- Kunstmestgranulatielijnen met een antisliproloppervlak verminderen verstopping van de matrijzen en verbeteren de korreluniformiteit in omgevingen met hoge luchtvochtigheid
- Retrofit voor bestaande pelletmolens van CPM, Andritz, Buhler en andere veelgebruikte merken met verwisselbare asmontageconfiguraties
Verwerking en kwaliteitscontrole
- Verificatie van grondstoffen: elke partij staal ondergaat een analyse van de chemische samenstelling door OES en een zuiverheidsbeoordeling volgens ASTM E45
- Smeedproces: knuppel verwarmd tot 1050 tot 1100 graden Celsius, gesmeed onder een 4000T-pers, met gecontroleerde koeling om vorming van carbidenetwerken te voorkomen
- Warmtebehandeling: austenitiseerd bij 830 tot 850 graden Celsius, met olie geblust en vervolgens getemperd bij 180 tot 220 graden Celsius om stabiel vastgehouden austeniet onder de 5 procent te bereiken
- Inspectie tijdens het proces: 100 procent dimensionale controle van buitendiameter, binnendiameter en spiebaan; hardheidstest per stuk met behulp van Rockwell-schaal; detectie van oppervlaktescheuren via magnetische deeltjes
Installatie- en onderhoudsnotities
- Reinig vóór montage de as en de mantelboring om eventueel vuil te verwijderen; breng een anti-seize-verbinding aan op de spie- en conische oppervlakken om toekomstige demontage te vergemakkelijken
- Draai de borgmoer aan tot de waarde die is opgegeven voor het molenmodel; te vast aandraaien kan de boring van de schaal vervormen en de uitlijning met de matrijs beïnvloeden
- Controleer de temperatuur van de rolmantel tijdens de eerste 4 bedrijfsuren; een temperatuurstijging boven de 85 graden Celsius kan duiden op onvoldoende speling of overmatige voorbelasting
- Controleer de slijtage van de kuiltjes iedere 200 bedrijfsuren met een dieptemeter; plan voor vervanging wanneer de gemiddelde kuiltjesdiepte onder de 0,4 mm daalt om schade aan de matrijs te voorkomen
Veelgestelde vragen
Wat is de typische levensduur van een rolmantel met noppen
De levensduur varieert van 800 tot 2500 uur, afhankelijk van de schurende werking van de grondstof, het vochtgehalte en de werkdruk. Regelmatige inspectie van de slijtagediepte van de kuiltjes wordt aanbevolen; vervanging wordt geadviseerd wanneer de diepte van de kuiltjes afneemt tot minder dan 0,4 mm.
Kunnen kuiltjespatronen worden aangepast voor verschillende materialen
Ja. De diepte, diameter en afstand van de kuiltjes worden per bestelling aangepast. Voor vezelachtige materialen zoals stro worden vaak diepere kuiltjes van 1,6 tot 2,0 mm met grotere tussenruimte gespecificeerd; voor fijne voeding verminderen ondiepere patronen de slijtage.
Welke kwaliteitsdocumentatie bij elke zending wordt geleverd
Elke batch bevat een materiaaltestcertificaat volgens EN 10204 3.1, een hardheidsverificatierapport, een dimensionaal inspectieblad en een meting van de kuiltjesgeometrie. Aanvullend niet-destructief onderzoek met behulp van UT of MT kan worden geregeld.
Hoe moet de schaal worden bewaard vóór installatie
Opslaan in een droge, geventileerde ruimte met een relatieve vochtigheid van minder dan 60 procent. Breng een roestwerende oliecoating aan op de bewerkte oppervlakken. Vermijd het stapelen van zware voorwerpen op de schaal om vervorming te voorkomen.
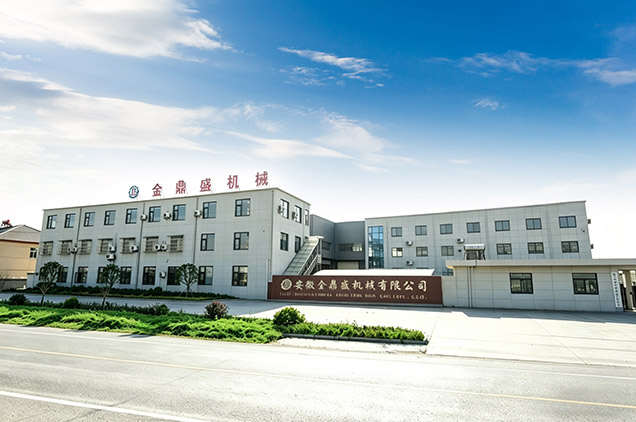
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Ingedeukte rolschelpen Supplier and China Ingedeukte rolschelpen Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Het bedrijf richt zich op de kernactiviteiten van R&D en productie van granulatorringmatrijzen, rollen en aanverwante diensten voor granulatoronderdelen. De belangrijkste producttypen zijn ringmatrijzen, rollen en granulatoraccessoires. Het heeft de meest geavanceerde apparatuur en een completere serviceonderneming in China. De producten van het bedrijf worden naar veel andere landen geëxporteerd: de Verenigde Staten, Japan, Zuid-Korea, Vietnam, Frankrijk, Bangladesh, Rusland, India, de Filippijnen en Europese landen. Het bedrijf controleert strikt alle processen, van grondstoffen tot smeden, afwerken en warmtebehandeling. Het is het one-stop-servicecentrumbedrijf in China.
Anhui Jindingsheng Machinery Co., Ltd. gebruikt, in overeenstemming met het productieconcept van "verfijning", stabiele en betrouwbare kwaliteit om uw ontwikkeling op de lange termijn te creëren.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Berichtfeedback