Industrie nieuws
Onderdelen van pelletmachines: rolschalen, assemblages en reserveonderdelen kiezen voor maximale uptime
Een veevoerfabriek in Vietnam mislukte zes uur productie toen een rolmantel barstte bij de verzonken saaie van de bout, en het vervangende onderdeel dat bij een makelaar was besteld, had een andere saaietolerantie dan het origineel. De reparatie gemiddeld 3.200 USD aan luchtvracht en overuren, ongeveer twaalf keer de factuurwaarde van het casco. De meeste stilstand van pelletfabrieken volgt gelijktijdige volgorde: een slijtagefout, een verkeerde specificatie en een discrepantie die tijdens de installatie wordt ontdekt.
Deze gids behandeld de onderdelen van pelletmachines die feitelijk de toepasbaarheid van de molen bepalen: rolschalen, drukrolsamenstellen, excentrische assen en interne componenten. Er wordt uitgelegd hoe u dit kunt specificeren, zodat de vervanging de eerste keer voorbij is, voorspelbaar verbruik en niet voortijdig uitvalt onder normale belasting.
Welke onderdelen van de pelletmachine falen als eerste?
Rolschalen en ringmatrijzen veroorzaken het grootste deel van de slijtagegerelateerde stilstand in ringmatrijspletmolens. Bij normaal gebruik drukt de schaal de grondstof in de matrijsgaten onder een contactdruk van ongeveer 100 tot 150 MPa, waardoor het oppervlak van het schaal eerste onderdeel dat zijn profiel is.
De oorzaak van falen in een typische molen is voorspelbaar:
- Slijtage van het oppervlak van de rolmantel, uitharding van barsten op het werkvlak
- Vergroting van het ringmatrijsgat en erosie in het matrijsvlak
- Slijtage van excentrische aslagerzittingen door vervuiling of verloren voorspanning
- Interne defecten aan componenten, zoals vervormde afstandhouders en lekkende olieslingers
Omdat de oorzaak voorspelbaar is, is het belangrijk onderhoud zich op de schaal en de matrijs. Onverwachte stilstanden zijn vaak altijd te defect aan een onderdeel dat te laat is geïnspecteerd of verkeerd is uitgesloten.
Roller Shell-materialen: stem de hardheid af op uw bedrijfsomstandigheden
Oppervlaktehardheid is de beste voorspeller van de nauwkeurigheid van de rolmantel, maar hardheid zonder kerntaaiheid vormt een bros onderdeel dat scheurt onder schokbelasting. De juiste keuze balanceert een hard werkoppervlak tegen een kern die schokkend kan absorberen.
Vier staalsoorten bestrijken het grootste deel van de vervangingsmarkt: 40Cr, 20CrMnTi, GCr15/100Cr6 en 60Si2Mn. Er zijn verschillen in de manier waarop de hardheid wordt ontwikkeld, vaak doorharden of carboneren, en dat verschil beïnvloedt zowel de slijtagesnelheid als de faalwijze.
| Staalkwaliteit | Oppervlaktehardheid | Casus- en kerngedrag | Meest geschikt voor |
| 40Cr (AISI 5140) | 28 tot 34 HRC | Uniforme deurhardheid, taaie kern | Algemene voerkorrels, matige opbrengst |
| 20CrMnTi | 58 tot 62 HRC | Harde gecarbureerde behuizing, stevige koolstofarme kern | Schurende biomassa en hogedruktoevoer |
| GCr15 / 100Cr6 | 58 tot 63 HRC | Volledig gehard, lagere slagvastheid | Schone invoerlijnen, continu hoge doorvoer |
| 60Si2Mn | 40 tot 46 HRC | Veersterkte, hoge vermoeiingssterkte | Schokbelastingen en intermitterende werking |
Typische oppervlaktehardheid aanbevolen na warmtebehandeling, bij HRC
Veldgegevens van pelletfabrieken laten een verbetering van de nauwkeurigheid van de schaal zien met 30 tot 50 procent bij het overschakelen van 40Cr naar een gecarboneerde kwaliteit onder duurzame voedingsomstandigheden. De verbetering komt zowel van de kastdiepte als van de oppervlaktehardheid.
Kastdiepte is de diepte onder het werkoppervlak waar de hardheid boven het minimaal aanvaardbare niveau blijft. Voor gecarbureerde 20CrMnTi-schalen specificeert u een minimale effectieve kastdiepte van 1,5 mm op het werkvlak. Daaronder bezwijkt de behuizing onder contactdruk en bezwijkt de schaal door plastische vervorming, niet door slijtage.
Het aanbodrisico is reëel op deze markt. Goedkope granaten met het label GCr15 komen soms niet door een draagbare spectrometercontrole omdat ze geen meetbaar chroom bevatten. Vraag naar het molencertificaat en verifieer de kwaliteit vóór installatie, niet na een voortijdige opslag.
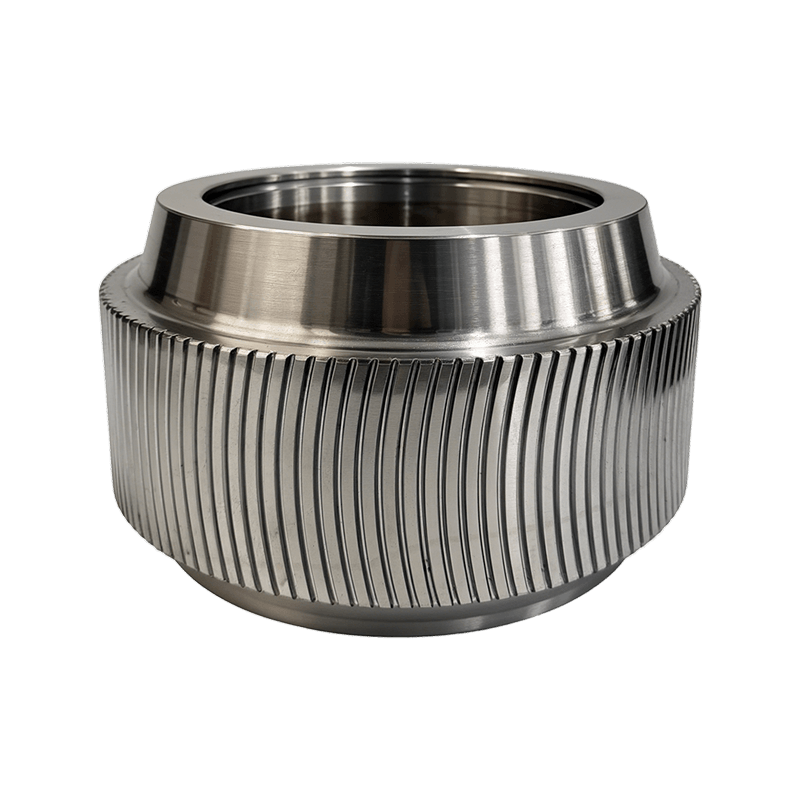
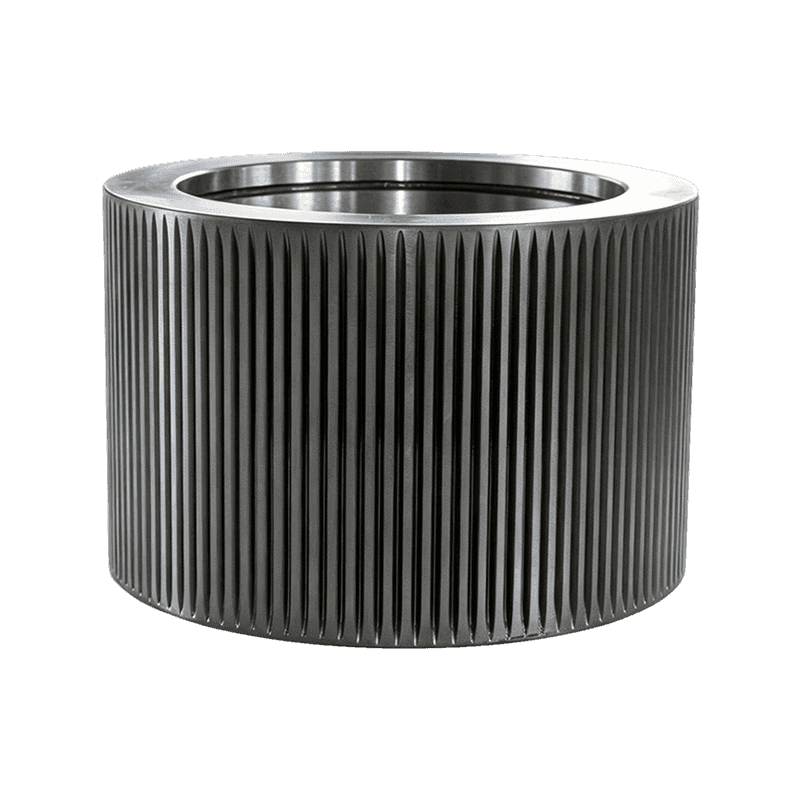
Voor schone toevoerlijnen die continu draaien, levert een volledig geharde stalen lagerschaal zoals GCr15/100Cr6 het langste interval tussen de verversingen.
 GCr15/100Cr6 lagerschaal van stalen pelletrol Deze volledig geharde stalen rolschaal is geschikt voor continue aanvoerlijnen die op zoek zijn naar een lange karakteristiek. De tandgeometrie beïnvloedt de materiaalbiet- en matrijstoevoer, waardoor het een betrouwbare keuze is voor pelletomstandigheden met hoge belasting. Bekijk Product →
Tandprofiel: de meest over de hoofd geziene specificatie van pelletmachineonderdelen
De tandgeometrie bepaalt de schaal die het materiaal opvangt en naar de knipzone trekt. Een schaal gemaakt van het juiste staal, maar met het verkeerde profiel, zal glijden, glazuren en de matrijs verhongeren.
Zorg ervoor dat het profiel past bij de aanduiding, en niet alleen bij de machine:
- Standaard gegolfde tanden zijn geschikt voor droge, vrije stromende brij met stabiel vocht
- De ingedeukte schelpen verbeteren de grip op gekleurden met een hoog vocht- en vetgehalte
- Gebogen tandschalen gebruiken een schuine ingang die agressiever in blij of olieachtig materiaal bijt
Het profiel heeft ook invloed op hoe de schaal en de matrijs samen ouder worden. Het plaatsen van een nieuwe behuizing tegen een verouderde matrijs veroorzaakt de spanning op een kleiner contactoppervlak, en planten zien in die omstandigheden de productie meestal met 15 tot 20 procent verminderd. Maak kennis met de slijtage van de matrijzen voordat u de omschakelingsinstallatie installeert.
Wanneer moet u de volledige drukrol vervangen?
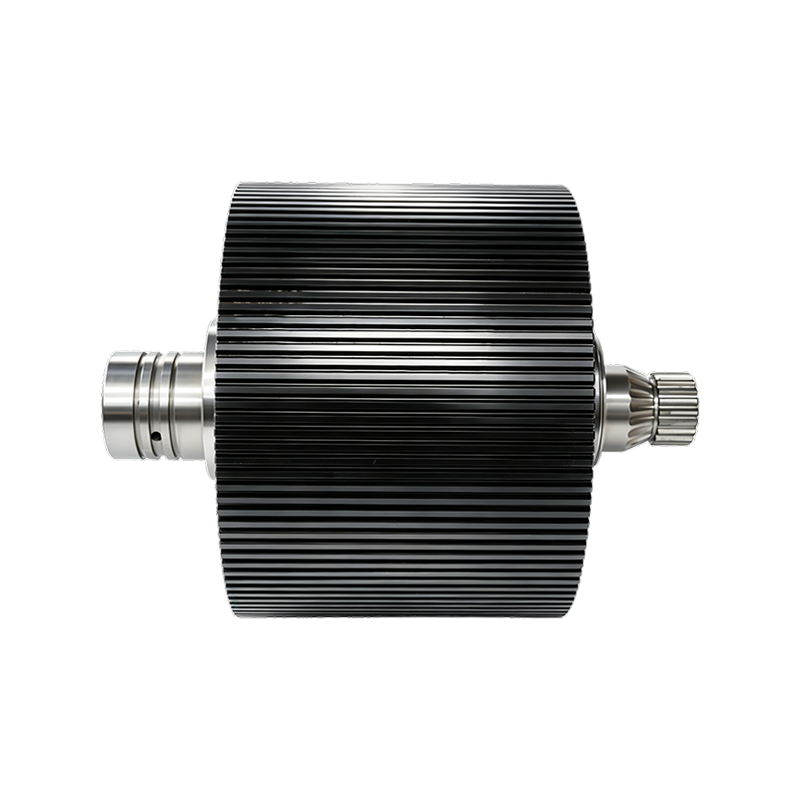
Vervang de volledige drukrolconstructie als de lagers modulair zijn, de afdichtingen vet lekken van de schaal meer dan 1 mm tandprofiel heeft verloren. Een drukrolsamenstel is de volledig roterende eenheid van het materiaal tegen de matrijs gedrukt: de rolmantel, lagerset, oliekeerringen, afstandshuls en bevestigingsmateriaal.
Begrijpen hoe drukrolsamenstellen zijn geconstrueerd en waar deze verbruiken maakt de vervangingsbeslissing eenvoudig.
Alleen casco-vervanging
- Lagere onderdeelkosten per wijziging
- Vereist lagertrekken, inspectie en opnieuw passen in de molen
- Risico op schade aan de afdichting of een fout in de voorspanning tijdens de montage
- Langere omsteltijd op een prachtige lijn
Volledige montagewissel
- Voorgemonteerd met aangepaste lagerspeling en voorspanning
- Kortere administratieve stop omdat er geen perswerkzaamheden ter plaatse zijn
- Consistente tolerantie tussen schaal, als en afdichting
- Hogere vaak kosten, meestal terugverdiend in één enkele opslag
Fabrieken die 24/7 draaien, kiezen consequent voor volledige assemblages voor toegewezen stops. Voor kleinere fabrieken waar arbeid beschikbaar is en toleranties kunnen worden gecontroleerd, blijft vervanging van alleen de schaal kosteneffectief.
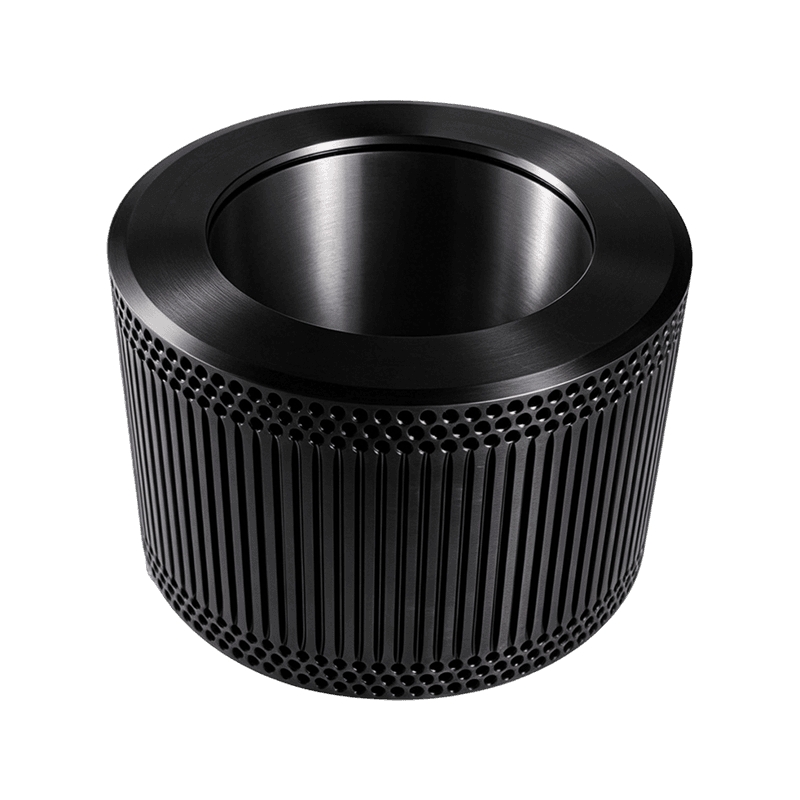
 Hoogproductieve ringmatrijsrolbehuizing Een geheel compleet met gelegeerde stalen omhulsel, kegellagers en afdichtingssysteem voor 24/7 installaties. Het handhaaft een nauwkeurige afstand tussen de rollen en de matrijs, verbetering van de materiaalgrip en vermindering van de stilstandtijd tijdens onderhoudsstops. Bekijk Product →
Excentrische assen en interne componenten: kleine onderdelen, grote fouten
Een excentrische asstoring wordt zelden veroorzaakt door de als zelf; Het begint meestal als een uitlijningsfout bij een afdichting, afstandsstuk van lagerpakking die tijdens onderhoud overgeslagen is.
De excentrische as draait om de rol naar de matrijs te bewegen, waardoor de spleetopening wordt ingesteld. Wanneer de lagerhouder wordt gecontroleerd, wordt de opening ovaal gecontroleerd, neemt de uitvoer af en begint de rolmantel te kloppen. Assen worden doorgaans geleverd in 45-staal voor standaardgebruik, 40Cr voor verbeterde sterkte, of 42CrMo voor machines met een hoog koppel die schurende materialen verwerken.
Interne componenten krijgen nog minder aandacht en falen net zo voorspelbaar:
- De eindkappen van de lagerpakking houden de dierenarts binnen en vervuiling buiten
- Olieslingeraars en deflectors geleiden het smeermiddel naar de lagerloopring
- Precisie-afstandhouders en afstandsringen zorgen voor de juiste lagervoorspanning
Een vervormd afstandsstuk vernietigt de voorspanning van het lager, en een lager dat zonder voorspanning draait, kan binnen enkele uren gaan. Wanneer u interne onderdelen bestelt, gecontroleerd dan de breedtetolerantie; een afstandsstuk van 0,1 mm afwijkt van het origineel verandert het gehele lastpad.
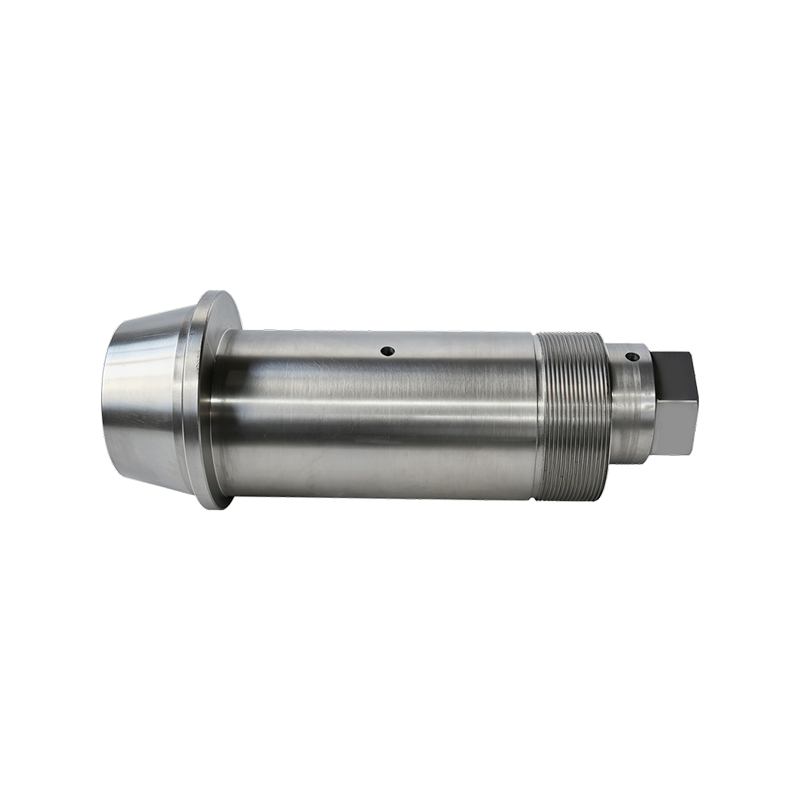
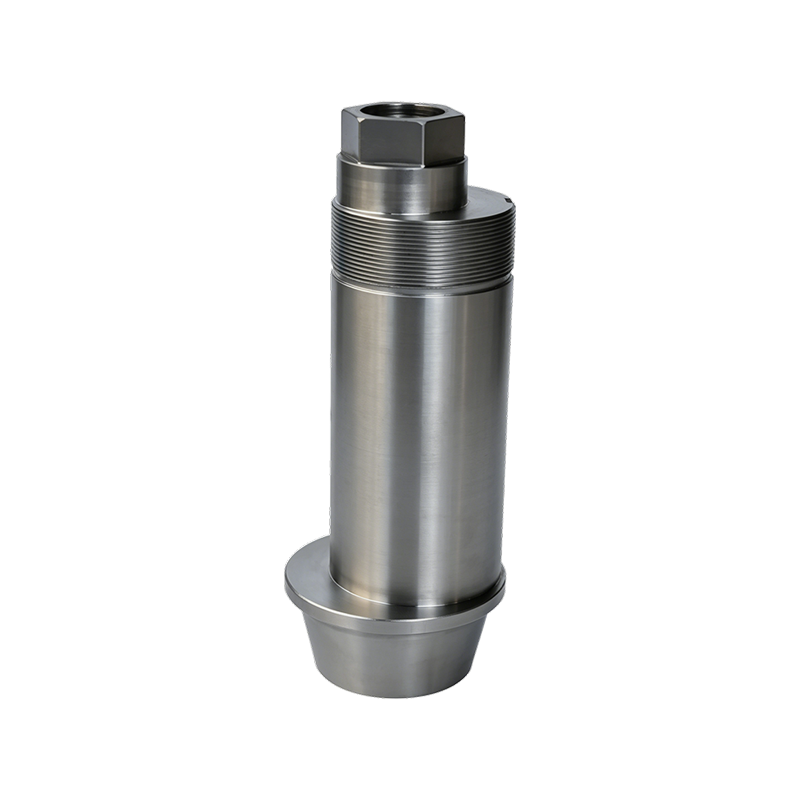
 Excentrische as van 42CrMo-gelegeerd staal Nauwkeurig gesmede en warmtebehandelde 42CrMo-as voor pelletmolens. De maatnauwkeurigheid en oppervlakteafwerking beschermen de voorspanning en uitlijning van de lagers, het van cruciaal belang zijn bij het vervangen van interne onderdelen tijdens onderhoud. Bekijk Product →
Controlelijst voor leveranciers: een onderdelenmaker ontdekt
Evalueer het proces van de leverancier, niet alleen de prijs. De onderdelen die passen en het langst conventionele, zijn geproduceerd van het materiaal, de warmtebehandeling en de stille afmetingen op één plek beheersen.
Gebruik deze checklist voor elke nieuwe bron:
- Vraag per partij een maalcertificaat aan met daarop het hittenummer en de chemische samenstelling
- Bevestig dat hardheidstests worden uitgevoerd op afgewerkte onderdelen, en niet alleen op een getuigencoupon
- Controleer de boor-, spiebaan- en concentriciteitstoleranties aan de hand van de originele tekening van uw eigen metingen
- Vraag naar voorraad en levering; een luchtvrachtbestelling met een selectie van twee weken kan meer kosten dan het onderdeel zelf
- Bevestig dat de garantie voortijdige slijtage of breuk dekt onder gedocumenteerde bedrijfsparameters
Anhui Jindingsheng Machinery Co., Ltd. plantaardige onderdelen voor pelletmachines in zijn 14.509 vierkante meter grote fabriek in Guangde en regelt de stroom van grondstoffen, smeden, precisiebewerking en warmtebehandeling. Het bedrijf levert rolschalen, drukrolsamenstellen, excentrische assen en interne componenten als een one-stop-onderdelenservice, met export naar de Verenigde Staten, Japan, Zuid-Korea, Vietnam, Frankrijk, Bangladesh, Rusland, India en de Filippijnen.
Veelgestelde vragen: Onderdelen van pelletmachines
Hoe vaak moeten de rolschalen van de pelletmachine vervangen worden?
De typisch gebruikelijk van 800 uur op schurende biomassa tot 1.500 uur op schone toevoerleidingen. De praktische trigger is verlies van tandprofiel; Wanneer de tandhoogte met ongeveer een derde wordt verminderd, vervang dan de schaal voordat er ontstaat.
Wat is het verschil tussen open en gesloten rolschalen?
Een open-end shell is een machinaal bewerkte huls waarbij het lager tegen een schouder zit en de as er volledig doorheen gaat. Een behuizing met gesloten uiteinde heeft één gesloten uiteinde, zodat het lager in een zak wordt opgevangen en het warmtepad naar het buitenoppervlak anders is. Kies de stijl die voorbij is bij de lageropstelling van uw molen.
Waarom barsten premium rolschalen voordat ze verslijten?
Scheuren in premium schalen zijn meestal het gevolg van problemen met de speling, niet van staalkwaliteit. Een grote rol van een kleine saaie productie van de voorspanning, de schaal buigt onder belasting en vermoeidheidsscheuren beginnen bij de spiebaan of boutgaten. Maak kennis met het boren en vóór de installatie.
Moet ik altijd de ringmatrijs vervangen als ik de rolmantel vervang?
Niet elke keer, maar je moet het vlak van de dobbelsteen meten. Als de verzinkingsdiepte is verdubbeld van het matrijsvlak 0,5 mm of meer radiale slijtage veroorzaakt, waardoor een nieuwe schaal tegen de oude matrijs een ongelijkmatige druk en verminderde de dikte van het nieuwe onderdeel.
Neem contact op
Volg ons
Snelle koppelingen
Neem contact met ons op
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, industriële concentratiezone Qiucun Town, Guangde City, Xuancheng City, provincie Anhui