Industrie nieuws
Gelegeerd staal 20CrMnTi Pellet Roller Shell: slijtvastheid, hardheid en koopgids
Waarom 20CrMnTi-rolschalen de specificatie waard zijn
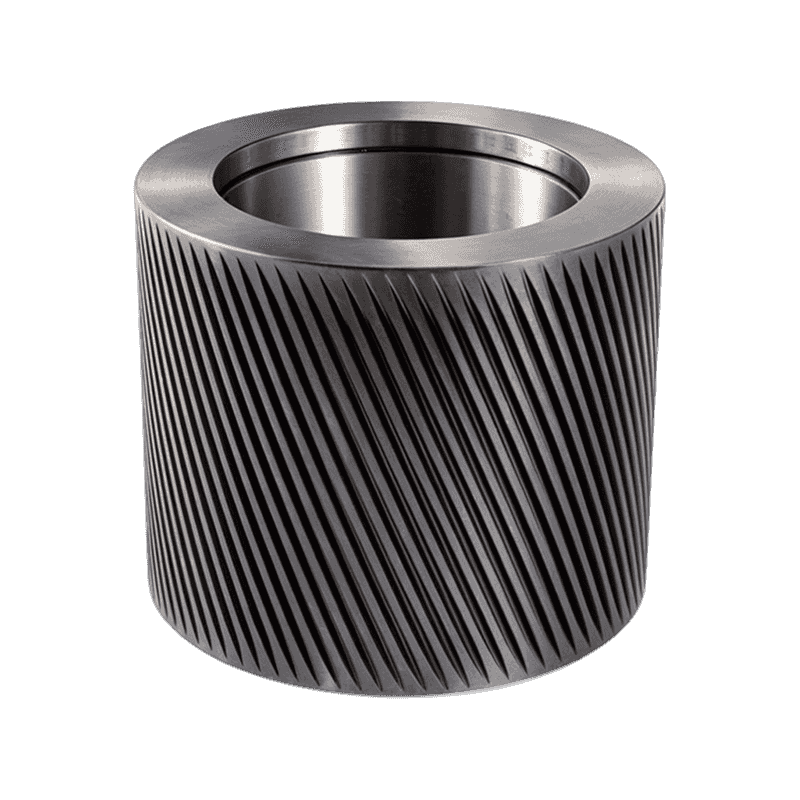
Een walsmantel van een pelletmolen, vervaardigd uit 20CrMnTi-gelegeerd staal, wordt één duidelijke redenering: het levert een gecarbureerde oppervlaktehardheid van 58-62 HRC, terwijl de kern toch taai, schokabsorberend is. Deze combinatie is geen marketingkenmerk; het is het directe antwoord op de twee manieren waarop rolschalen falen tijdens de productie: schurende slijtage van het rolvlak en scheuren bij impact. Wanneer een rolschaalmateriaal tegen de ringmatrijs wordt gedrukt, staat het contactgebied onder hoge drukspanning en wordt het schaallichaam herhaaldelijk belast door het groter en de excentrische als. Voer dat minerale schuurmiddelen, biomassa met ingebed grit van kunstmestmengsels bevat, versnelt de afval van het oppervlak, terwijl harde deeltjes en een ongelijkmatige materiaalstroom schokbelastingen veroorzaken. Een schaal die helemaal moeilijk is, is bestand tegen slijtage, maar riskeert breuk. Een schaal die alleen maar stevig is, slijt snel. Onze 20CrMnTi-pelletrolshell van gelegeerd staal is ontworpen om beide faalmodi te vermijden.
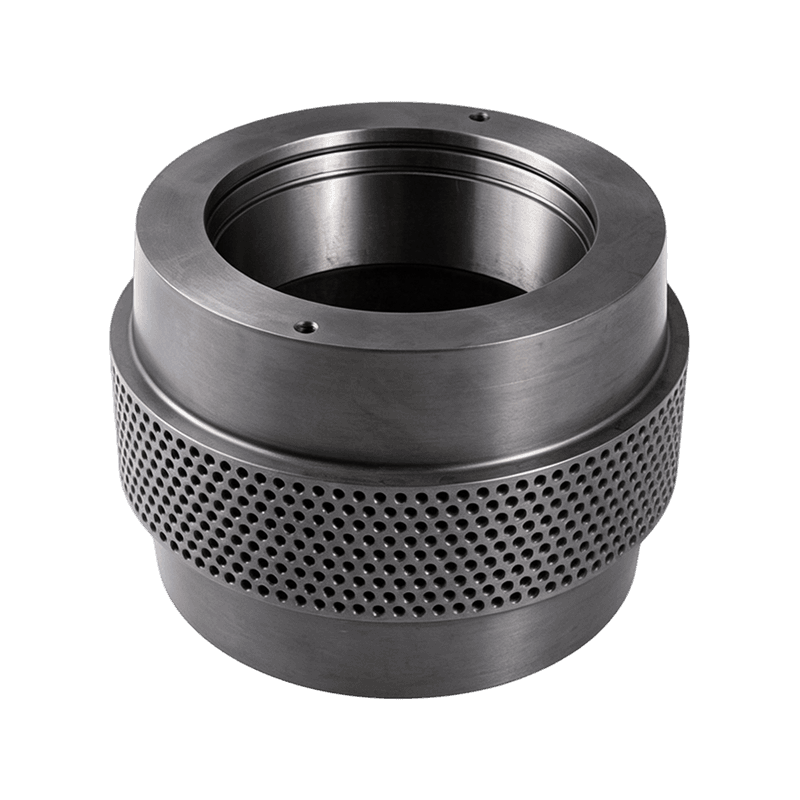
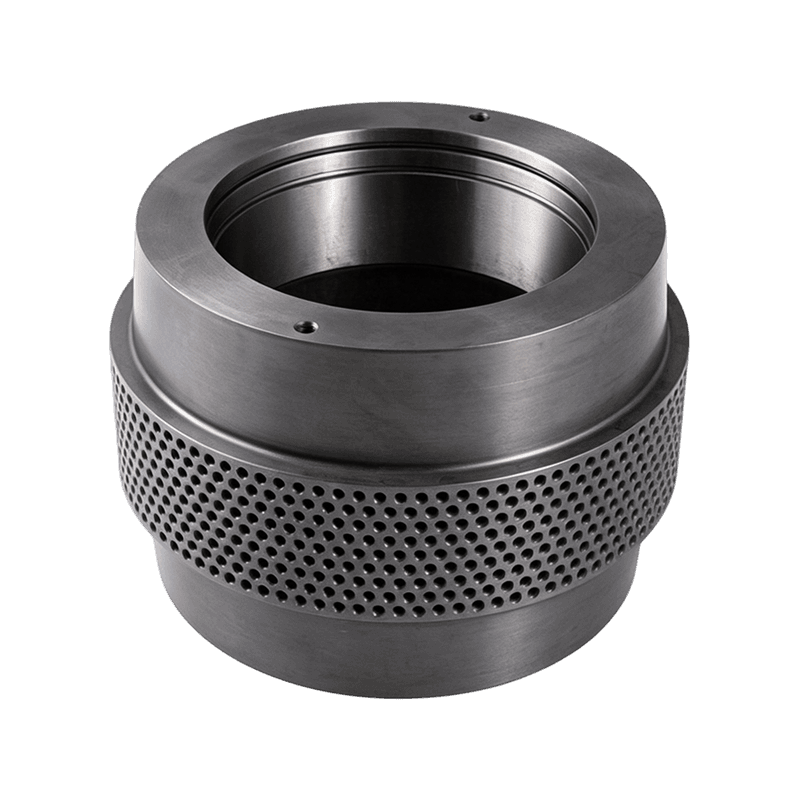 Op maat gelegeerd staal 20CrMnTi Pellet Roller Shell Leverancier, Bedrijf Anhui Jindingsheng Machinery Co., Ltd is China Custom Gelegeerd Staal 20CrMnTi Pellet Roller Shell Leverancier en Bedrijf. Productoverzicht Een h... Bekijk Product →
Wat is 20CrMnTi-gelegeerd staal
20CrMnTi is een constructiestaal met een laag koolstofgehalte, bedoeld in de Chinese norm GB/T 3077 en op grote schaal gebruikt voor gecarbureerde componenten. De nominale samenstelling omvat 0,17-0,23% koolstof, 1,00-1,30% chroom, 0,80-1,10% mangaan en 0,04-0,10% titanium. Het lage basiskoolstofgehalte houdt de kern taai, terwijl chroom en mangaan de hardbaarheid verbeteren, en titanium de korrelstructuur verfijnt tijdens de warmtebehandeling.
De rol van titanium in de legering
Titanium is wat 20CrMnTi onderscheidend is van gewoon chroom-mangaanstaal. Het vormt fijne, stabiele carbiden en nitriden die de korrelgrenzen tijdens het verwarmen vastzetten, waardoor wordt voorkomen dat austenietkorrels grof worden tijdens het lange weken dat nodig is voor het carbureren. Een fijne korrelstructuur in de afgewerkte rolmantel betekent een betere weerstand tegen vermoeidheid – een belangrijke vermindering voor een onderdeel dat tijdens zijn miljoenen belastingscycli ondergaat.
Hoe carboneren de dubbele structuur volledig
Bij het carbureren wordt extra koolstof in de oppervlaktelaag van de machinaal bewerkte rolmantel ontwikkeld. Na het afschrikken en temperen verandert deze koolstofrijke behuizing in een harde, duurzame martensitische laag, terwijl de koolstofarme kern taaier blijft. Voor een pellethulsel is een effectieve kastdiepte van ongeveer 0,8 tot 1,5 mm typisch, met een oppervlaktehardheid van 58-62 HRC en een kernhardheid in het bereik van 30-45 HRC. De structuur zorgt ervoor dat de rolmantel duizenden bedrijfsuren tegen schurend materiaal kan glijden zonder krassen, en nog steeds de schok van een verdwaald hard deel overleeft.
Waarom de behuizing-en-kernstructuur van belang is in een pelletpers zit
In een pelletmolen met ringmatrijzen bevindt zich de rolmantel het onderdeel dat materiaal door de matrijsgaten duwt. De druk in de perszone is hoog genoeg om materiaal plastisch te vervormen, en het oppervlak van de walsmantel wordt voortdurend gebonden aan deeltjes die werken als een fijn schuurmiddel. Gelijktijdig ontvangen de schaal afwisselend belastingen via het drukrolsamenstel terwijl deze over de matrijsrol. Een gecarbureerde 20CrMnTi-schaal biedt een praktisch evenwicht: een harde behuizing die bestand is tegen schurende slijtage en een kern die onder zware belasting licht gebogen in plaats van te barsten. Het praktische resultaat is een voorspelbare, minder ongeplande stops en lagere kosten per ton pellets. Operators die overstappen van zachtere, doorgeharde materialen melden vaak dat het schaaloppervlak langer wordt bereikt, wat ook helpt om een consistente pelletkwaliteit te behouden.
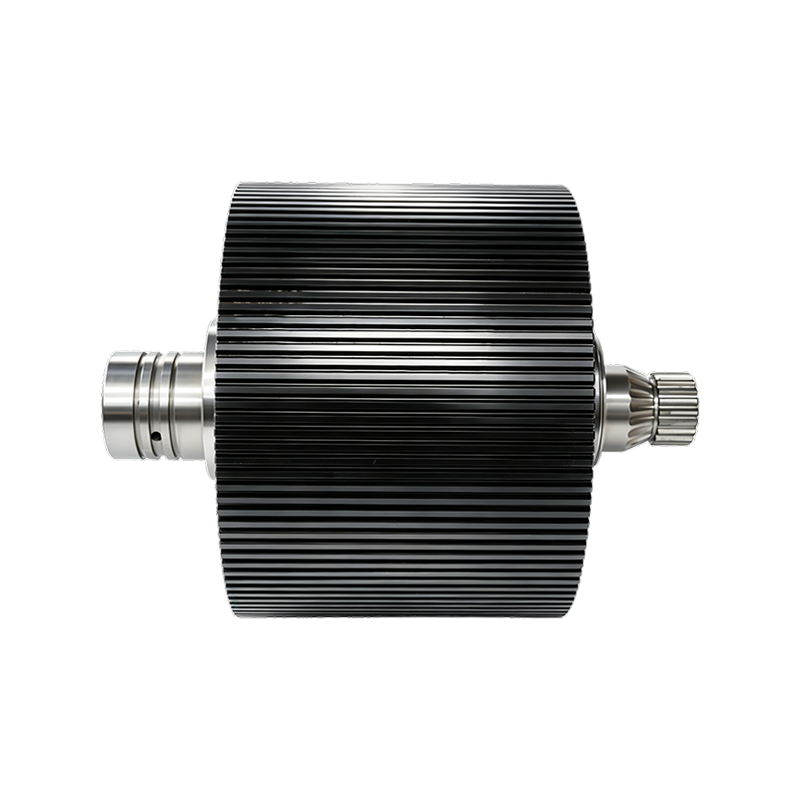
Als u evalueert hoe de rolmantel samenwerkt met de rest van de aandrijfzijde, lees dan ons artikel constructie en slijtagepatronen van de drukrolconstructie legt de opslagvolgorde uit en wat u tijdens onderhoud moet inspecteren.
20CrMnTi versus andere rolschaalmaterialen
Rolschalen worden meestal aangeboden in verschillende staalsoorten, en elke kwaliteit vertegenwoordigt een andere hardheid, taaiheid en kosten. De onderstaande tabel vat de typische waarden samen voor de materialen die het vaakst voorkomen in reserveonderdelen voor pelletmolens.
| Materiaal | Typ | Typische oppervlaktehardheid | Kernsterkte | Meest geschikt voor |
|---|---|---|---|---|
| 20CrMnTi | Carburerend gelegeerd staal | 58-62 HRC (kast) | Hoog | Scherende voeding en matige schokbelastingen |
| 40Cr | Gehard en getemperd gelegeerd staal | 28-40 HRC (deur) | Middelhoog | Algemeen gebruik met matige slijtage |
| GCr15 / 100Cr6 | Dragend staal | 60-63 HRC (deur) | Pils | Harde materialen met lage impact |
| 60Si2Mn | Verenstaal | 45-52 HRC (deur) | Hoog | Impact-zware van elastische omstandigheden |
40Cr is vaak de meest economische optie voor zachtere ingrediënten, maar het kan een hard werkoppervlak niet onder zware slijtage houden. GCr15 biedt een hoge hardheid, maar heeft een lagere taaiheid, waardoor de kans groter is dat het afbrokkelt als de pelletmolen ongelijkmatig wordt gevoed of als er vreemde voorwerpen in de perskamer terechtkomen. 60Si2Mn absorbeert schokkend goed, maar slijter bij schuren. 20CrMnTi zit tussen deze uitersten in: het biedt de hardheid van lagerstaal op het werkoppervlak en de taaiheid van verenstaal in het lichaam, waardoor het een voorkeursmateriaal is geworden voor actieve pelletiseeropname. Voor operators met lichtere werklasten zijn onze Rolschaal van 40Cr-gelegeerd staal blijft een kosteneffectief alternatief.
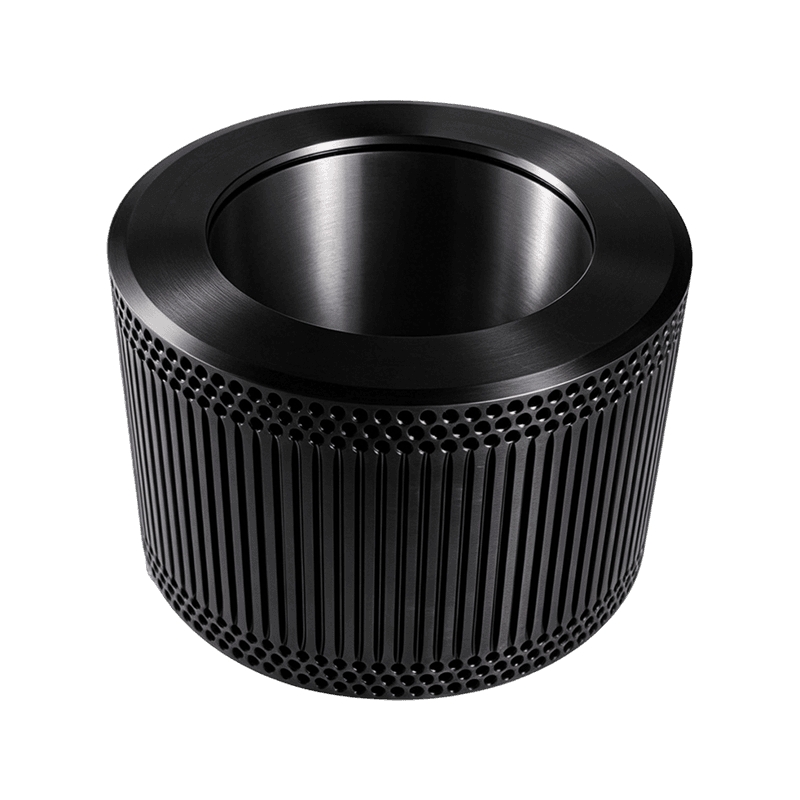
 Op maat 40Cr gelegeerd staal pelletrol Shell leverancier, bedrijf Anhui Jindingsheng Machinery Co., Ltd is China Custom 40Cr Gelegeerd Staal Pellet Roller Shell Leverancier en Bedrijf. Productoverzicht Een ras... Bekijk Product →
Hoe een 20CrMnTi-rolmantel wordt vervaardigd
De kwaliteit materiaal presteert alleen zoals als verwacht dat de productie vanaf het smeden tot het slijpen wordt gecontroleerd. Een 20CrMnTi-walsmantel doorloopt meestal zes fasen: smeden, ruwe bewerking, carboneren, afschrikken en ontlaten, naslijpen en eindinspectie.
Het smeden begint met een knuppel die wordt verwarmd tot de smeedtemperatuur en die dicht bij de stille geometrie wordt gevormd. Door goed te smeden ontstaat een korrelstroom die de contouren van de schaal volgt, wat de sterkte van het onderdeel verbetert. Na de ruwe bewerking wordt de schaal gecarbureerd in een oven met een gecontroleerde koolstofpotentieel, meestal in het bereik van 900-930°C. Deze stap bepaalt de kastdiepte. De daaropvolgende afschrik- en temperatuurcyclus eindeloze hardheidswaarden. Bij het naslijpen worden de boring, de buitendiameter en het walsvlak afgedrukt. Omdat de rolmantel een roterend onderdeel is dat tegen de matrijs wordt gedrukt, zal elke fout in de concentriciteit tussen de boring en de buitendiameter een ongelijkmatige drukverdeling, snellere lagerslijtage en mogelijk falen van de schaal veroorzaken.
Waar u op moet letten bij het kopen van 20CrMnTi-rolschalen
Niet alle 20CrMnTi walsschalen zijn gelijk. De materiaalaanduiding alleen geen prestatie; De warmtebehandeling en de kwaliteit van de bewerking bepalen van een schaal 500 uur of 2.000 uur meegaat. Controleer bij het beoordelen van een leverancier van de volgende punten.
- Verificatie van hardheid en kastdiepte: Vraag naar de geteste oppervlaktehardheid (58-62 HRC) en effectieve kastdiepte. Als een leverancier deze waarden niet kan leveren, is de schaal mogelijk niet correct gecarboniseerd – of helemaal niet.
- Concentriciteit en geometrie: De slingering tussen de boring en het werkoppervlak moet binnen een nauwe tolerantie liggen, gemeten in tienden van een millimeter. Een grote slingering veroorzaakt ongelijkmatige slijtage en kan overbelast worden.
- Oppervlaktewerking van het rolvlak: Een consistente afwerking, verbetering van de grip van het materiaal en vermindering van de slijtage van de matrijzen. Zowel de blijde als de algemene problemen veroorzaken in de persoonszone.
- Uniformiteit van de wanddikte: Variatie in wanddikte bevat op een slechte bewerkingscontrole en leidt tot een ongebalanceerde roterend samenstellen.
- Traceerbaarheid van materialen: Een industriële fabrikant kan fabriekscertificaten en warmtebehandelingsgegevens ondersteunen die de kwaliteit en het proces bevestigen.
Puur op prijs kopen leidt vaak tot de duurste uitkomst: een granaat dat kapot gaat, de ringmatrijs beschadigt of de pils meeneemt. Ook is het de moeite waard om tijdens onderhoud de volledige montage te inspecteren; jij kunt volgen ons branchenieuws over onderdelen en onderhoud van pelletmolens voor richtlijnen over vervangingsintervallen en inspectieroutines.
Waar 20CrMnTi-rolschalen het beste onderscheidend
20CrMnTi-walsschalen worden gebruikt in voerfabrieken, biomassapelletfabrieken en lijnen voor organische meststoffen. Bij de voerproductie creëren ingrediënten zoals maïs, sojameel, mineralen en sporenadditieven een schurende omgeving. Biomassamaterialen brengen hun eigen uitdagingen met zich mee, waarvan wisselend vocht en een deel van de tijd dat wordt opgepikt tijdens het omgaan en opslaan. Kunstmestgranuleerlijnen verwerken vaak materialen die zowel pijnlijk als besmetting zijn voor kleven.
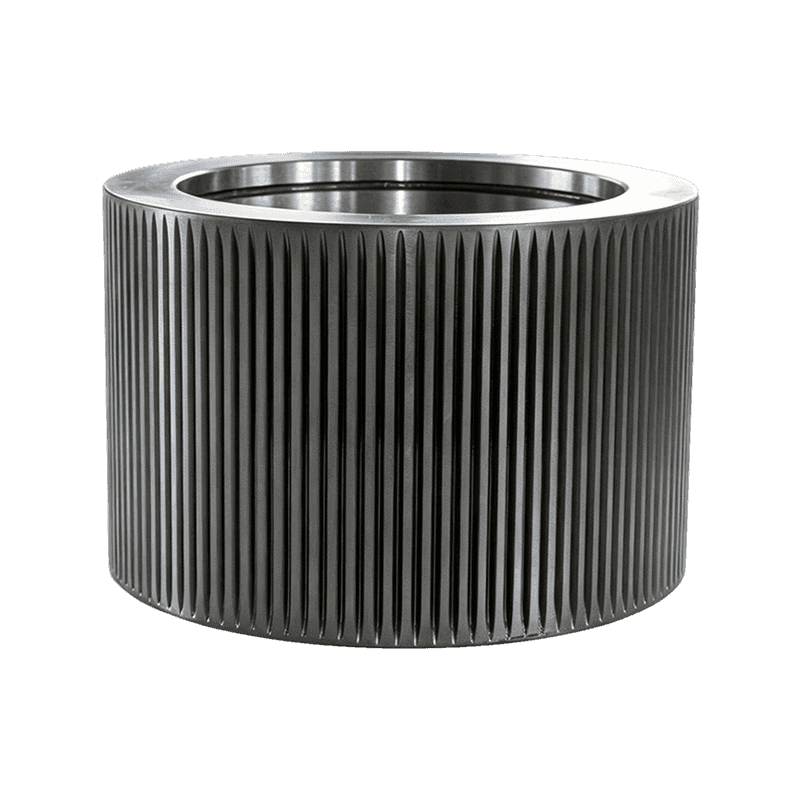
Operators van voerfabrieken die schurende formules gebruiken, kiezen meestal voor de standaard plaat 20CrMnTi-schaal en vertrouwen op de gecarbureerde behuizing voor een lange tijd. Wanneer glijdende materialen in plaats van te worden gegrepen door de matrijs, is een tandprofiel effectief. Voor deze gevallen is onze walsschaal met gebogen tanden voor pelletmolens Verbetering van het materiaal terwijl er nog steeds een duurzame legering wordt gebruikt, de beste van zowel grip als duurzaamheid geeft.
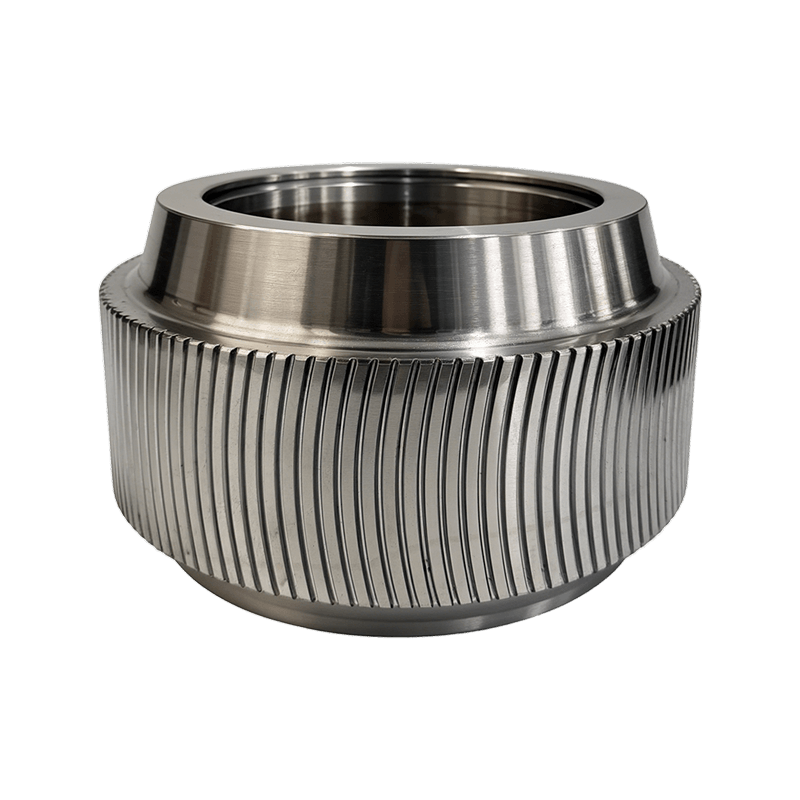 Aangepaste gebogen tandrolshell voor leverancier van pelletmolens, bedrijf Anhui Jindingsheng Machinery Co., Ltd is China op maat gemaakte gebogen tandrolshell voor leverancier en bedrijf van de pelletmolen. Productoverzicht D... Bekijk Product →
20CrMnTi-rolschalen kopen bij een specialist
Door te kopen bij een fabrikant van het hele proces wordt de variabiliteit verminderd en de functionaliteit van de walsbehuizing verminderd. Anhui Jindingsheng Machinery Co., Ltd. is een professionele fabrikant van pelletmolens en granulatoronderdelen, gevestigd in de Guangde Economic Development Zone in de provincie Anhui, China. Het bedrijf richt zich op ringmatrijzen, rolschalen, drukrolsamenstellen, excentrische assen en interne componenten, en positioneert zichzelf als een one-stop-servicecentrum voor reserveonderdelen voor granulatoren en pelletmolens. Met een faciliteit van 14.509 vierkante meter en exportervaring naar de Verenigde Staten, Japan, Zuid-Korea, Vietnam, Frankrijk, Bangladesh, Rusland, India, de Filippijnen en verschillende Europese landen, voldoet aan het productiesysteem aan de verwachtingen van internationale kopers.
Van de selectie van grondstoffen tot smeden, precisiebewerking en warmtebehandeling: de productie wordt in eigen beheer gehouden. Dat is de praktische betekenis van een consistente 20CrMnTi-walsmantel: hetzelfde materiaal, dezelfde warmtebehandelingscyclus en dezelfde bewerkingstoleranties in elke batch. Voor een volledig overzicht van de configuraties bladert u door de assortiment reserveonderdelen voor pelletmolen .
Neem contact op
Volg ons
Snelle koppelingen
Neem contact met ons op
Email : ysf@jindingsheng.com.cn
Address : Nr. 19, industriële concentratiezone Qiucun Town, Guangde City, Xuancheng City, provincie Anhui